














Ultrasonik Plastik Kaynak İşleminde Sık Görülen 11 Hata ve Çözüm Yol Haritası (Hızlı Sorun Giderme Rehberi ile)
Son güncelleme: 20 Ağustos 2026 | Yazar: [Li Yong] (Ultrasonik Kaynak Proses Mühendisi) | Okuma süresi: yaklaşık 12 dakika
| Bu Makale Hakkında Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd.'de ultrasonik kaynak proses mühendisi olan Li Yong tarafından derlenmiştir. Üretim hattı devreye alma ve verimlilik artırma alanında 22 yıllık deneyime sahip olan Li Yong, 100.000'den fazla kaynaklı ürünü kapsayan 10.000'den fazla kaynak projesini hayata geçirmiştir. Bu makalenin içeriği, gerçek üretim hattı örneklerine ve parametre doğrulamasına dayanmaktadır. |
İçindekiler
- Soğuk Kaynak (Sahte Kaynak)
- Aşırı kaynaklama (Yanık izleri, kömürleşme)
- Aşırı Flaş ve Taşma
- Ürün Deformasyonu ve Çarpılması
- Çatlaklar ve Ayrılmalar
- Kaynak Hizalama Hatası ve Uyumsuzluk
- Çukurlar ve Ezikler (Yüzey Basınç İzleri)
- Kabarcıklar ve Gözeneklilik
- Kötü Sızdırmazlık (Su ve Hava Kaçağı)
- Kaynak Kalitesinde Tutarsızlık
- Kaynak Sonrası Tıkırtı Sesi
- Hızlı Sorun Giderme Yol Haritası
- Sıkça Sorulan Sorular (SSS)
Ultrasonik plastik kaynak, hızı, yüksek tutarlılığı ve sarf malzemesi gerektirmemesi sayesinde otomotiv iç mekanlarında, elektronik gövdelerinde, tıbbi cihazlarda, ev aletleri parçalarında ve daha birçok alanda ana akım montaj süreci haline gelmiştir. Bununla birlikte, gerçek üretimde -malzeme durumu, parametre ayarları, takım aşınması, fikstür hassasiyeti ve diğer faktörlerden etkilenerek- kaynak hataları neredeyse her üretim hattının karşılaştığı bir sorundur.
Bu makale, üretimde karşılaşılan en yaygın 11 ultrasonik kaynak hatasını sistematik olarak ele almaktadır. Her hata üç seviyede incelenmiştir: "Belirti → Sebep → Çözüm". Sonunda, üretim hattında bir sorun oluştuğunda temel nedeni hızla bulmanıza ve deneme yanılma süresini kısaltmanıza yardımcı olacak hızlı bir sorun giderme yol haritası da yer almaktadır.
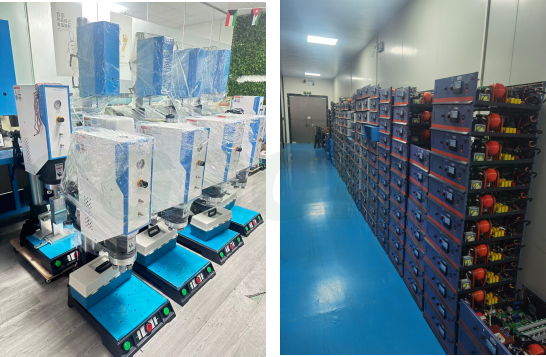
Ultrasonik plastik kaynak ekipmanı üretim hattı fotoğrafları
1. Soğuk Kaynak (Sahte Kaynak)
Belirti
Kaynak dikişi tamamen oluşmuş gibi görünse de, elle hafifçe çevrildiğinde kırılıyor ve mukavemeti tasarım gereksiniminin çok altında kalıyor; soyma testlerinde üst ve alt gövdeler birbirinden ayrılıyor. Kesit incelemesi, içeride gerçek bir kaynaşmanın gerçekleşmediğini gösteriyor; enerji yönlendiriciler erimiş bir külçe oluşturmak yerine sadece "düzleştirilmiş" durumda.
Nedenleri
- Yetersiz kaynak basıncı, çok kısa kaynak süresi veya çok düşük genlik — erime eşiğinin altında enerji girişi
- Aşınmış korna veya armatür, enerji transfer verimliliğini azaltır.
- Ürün, montaj aparatında yanlış hizalanmış, bu nedenle enerji yönlendiriciler, korna basınç noktasıyla hizalanmıyor.
- Plastik reçinede aşırı nem; buharlaşan su ısıyı uzaklaştırır ve kaynaşmayı engeller.
- Ürün tasarımında enerji yönlendiricileri çok küçük — yeterli eriyebilir malzeme yok.
Çözümler
- Gerektiğinde kaynak basıncını artırın, kaynak süresini uzatın veya genlik çıkışını yükseltin (her seferinde yalnızca bir parametreyi ayarlayın ve karşılaştırmayı kaydedin).
- Korna ve bağlantı parçasının çalışma yüzeylerini inceleyin; aşınmış olanları derhal onarın veya değiştirin.
- Ürünün doğru ve sapmasız konumlandırılmasını sağlamak için fikstürü optimize edin.
- Plastik reçineyi önceden kurutarak nemini giderin (ABS/PC için 80-100°C'de 2-4 saat fırınlayın).
- Enerji yönlendiricilerini büyütmek için ürün yapısını değiştirin (tipik yönlendirici yüksekliği, malzeme duvar kalınlığına bağlı olarak 0,5–0,8 mm'dir).
2. Aşırı kaynaklama (Yanık izleri, kömürleşme)
Belirti
Kaynak dikişi beyaz, sarı hatta kömürleşmiş siyah bir renge dönüşür; çapak yoğundur ve parça deforme olur; şiddetli vakalarda yerel olarak yanar. Çoğunlukla küçük parçalarda, ince duvarlı parçalarda veya aşırı büyük enerji yönlendiricilerine sahip ürünlerde görülür.
Nedenleri
- Aşırı kaynak süresi, genliği veya basıncı — birim alan başına enerji girişinin limitin üzerinde olması
- Ultrasonik bekleme süresi çok uzun; ısı birikmeye devam ediyor ve dağılacak yer bulamıyor.
- Ürün duvar kalınlığı çok ince; standart parametrelere uygun değil.
Çözümler
- Kaynak süresini kısaltın, genliği azaltın ve kaynak basıncını düşürün.
- Ultrasonik bekleme süresini kısaltın.
- İnce cidarlı ürünler için toplam enerji girdisini azaltın; gerekirse, duvar kalınlığını optimize etmek için yapı mühendisiyle birlikte çalışın.
- Enerjinin yerel zayıf noktalarda yoğunlaşmasını önlemek için korna temas noktasının konumunu ayarlayın.
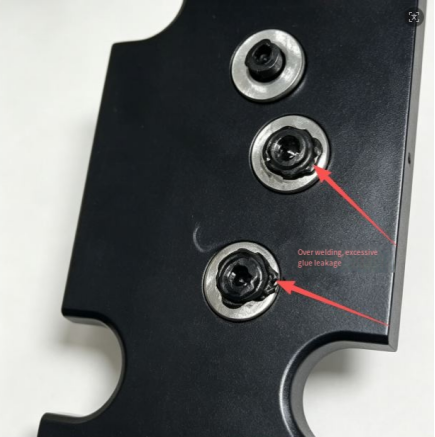
3. Aşırı Parlama ve Taşma
Belirti
Kaynak dikişinin her iki tarafında da fazla plastik çapak halkası oluşur. Bu durum görünümü bozar ve sonradan elle kesilerek temizlenmesi gerekir, bu da maliyeti artırır.
Nedenleri
- Kaynak basıncı çok yüksek veya çökme (aşağı doğru hareket) derinliği çok fazla ayarlanmış.
- Malzeme kolayca akıyor, bu nedenle erimiş plastik kolaylıkla dışarı sıkılıyor.
- Üst ve alt gövdeler arasındaki uyum boşluğu çok büyük, bu da eriyik için bir "kaçış yolu" sağlıyor.
- Boynuzun temas yüzeyi düz olmadığından aşırı yerel basınç oluşmaktadır.
Çözümler
- Kaynak basıncını düşürün ve çökme derinliği ayarını azaltın.
- Ürünün enjeksiyon kalıplama işlemini optimize ederek gövde uyum boşluğunu daraltın.
- Temas yüzeyinin düz kalması için boynuzu bakım yapın ve yeniden taşlayın.
- Akışkan plastikler (örneğin PP) için, dışarıya sıkışan erimiş plastik miktarını azaltmak için genliği düşürün.
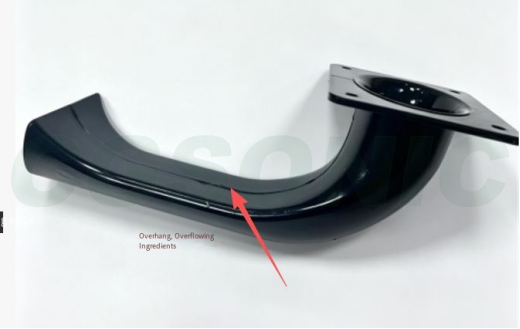
4. Ürün Deformasyonu ve Çarpılması
Belirti
Kaynak işleminden sonra gövde bükülür veya şişer ve geçmeli bağlantılar deforme olur, bu da sonraki montaj parçalarının hizasını bozar; bazen geçmeli bağlantıların artık hiç uymamasına kadar varır.
Nedenleri
- Yerel olarak yoğunlaşmış ısı stresiyle birlikte yüksek sıkıştırma basıncı
- Yetersiz bağlantı desteği; parçanın desteksiz bölgeleri basınç altında çöküyor.
- Parçanın kendisinde duvar kalınlığının düzensiz olması, tutarsız soğuma büzülmesine neden olur.
- Yeterli soğuma (bekleme) süresi dolmadan ve plastik henüz sertleşmeden basınç serbest bırakılır.
Çözümler
- Kaynak sıkıştırma basıncını azaltın.
- Ürüne tam arka destek sağlamak ve desteklenmeyen alanları ortadan kaldırmak için bağlantı parçasını/yuvasını optimize edin.
- Ürün tasarımında duvar kalınlığı homojenliğini mümkün olduğunca iyileştirin.
- Bekleme/soğutma süresini uzatın; basıncı serbest bırakın ve aleti ancak plastik soğuyup sertleştikten sonra açın.
5. Çatlaklar ve Ayrılmalar
Belirti
Çatlaklar kaynak dikişinin yakınında, ince duvarlı bölümlerde veya köşelerde ortaya çıkar. Özellikle kırılgan malzemelerde (ABS, PC) daha yaygındırlar.
Nedenleri
- Aşırı ultrasonik enerji; yüksek frekanslı titreşim etkisi, malzemeyi kelimenin tam anlamıyla "sarsarak" parçalara ayırır.
- Boynuz doğrudan ince duvarlı bir alana baskı yaparak gerilimi yoğunlaştırıyor.
- Kalıplanmış parçada yüksek iç gerilim; kaynak ısısı gerilim salınımını tetikler.
- Parçanın keskin köşelerinde gerilim yoğunlaşması
Çözümler
- Darbe etkisini azaltmak için genliği ve toplam kaynak enerjisini düşürün.
- İnce duvarlı bölgelerden kaçınmak için korna temas noktasının konumunu değiştirin.
- Kalıplanmış parçaların iç gerilimini gidermek için önceden tavlama işlemi uygulayın.
- Ürün yapısındaki keskin köşeleri yuvarlayarak gerilim yoğunlaşma noktalarını ortadan kaldırın.
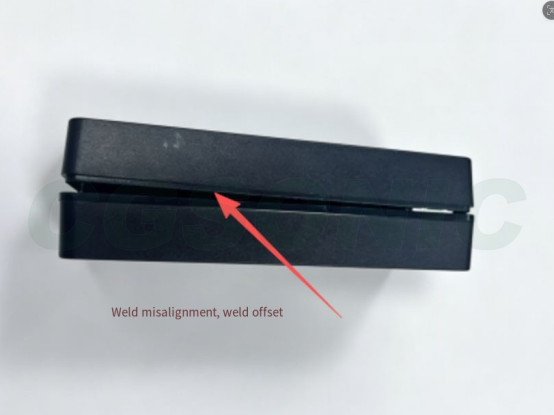
6. Kaynak Hizalama Hatası ve Uyumsuzluk
Belirti
Üst ve alt gövdeler arasındaki birleşim yerinde büyük bir basamak ve düzensiz yükseklikler görülüyor; bu, estetik bir kusur olmakla birlikte, ciddi durumlarda sızdırmazlığı da tehlikeye atabilir.
Nedenleri
- Konumlandırma aparatının düşük doğruluğu
- Ürünün enjeksiyon kalıbında büyük uyum boşluğu
- Korna dikey olarak monte edilmemiş ve yana doğru bir sapmaya sahip.
- Parça, sıkıştırma sırasında yanal bir kuvvete maruz kalır.
Çözümler
- Konumlandırma doğruluğunu artırmak için konumlandırma aparatını kalibre edin ve bakımını yapın.
- Enjeksiyon kalıbını iyileştirerek gövde uyum boşluğunu daraltın.
- Kornanın dikey konumunu sağlamak ve yanal kaymayı ortadan kaldırmak için montajını düzeltin.
- Kaynak işlemi sırasında parçanın asla yana doğru yüklenmemesi için fikstürü ayarlayın.
7. Çukurlar ve Ezikler (Yüzey Basınç İzleri)
Belirti
Kornanın etkisiyle parçanın dış yüzeyine izler veya ezikler oluşarak görünümünü bozar. Kozmetik parçalar (uzaktan kumandalar, hoparlör panelleri vb.) için bu genellikle ölümcül bir kusurdur.
Nedenleri
- Aşırı kaynak basıncı
- Genlik kozmetik yüzeye iletilir.
- Boynuzun uygun olmayan sertliği veya yüzey dokusu
- Parçanın arkasında destek olmadığı için basınç altında çöküyor.
Çözümler
- Kaynak basıncını düşürün
- Boynuz ile kozmetik yüzey arasına koruyucu bir tampon film ekleyin; boynuzun yüzey dokusunu optimize edin.
- Parçanın basınç altında çökmesini önlemek için fikstüre tam arka destek ekleyin.
- Titreşimin kozmetik yüzeye ulaşmasını sınırlamak için genliği azaltın.
8. Kabarcıklar ve Gözeneklilik
Belirti
Kaynak dikişinin içinde kabarcıklar oluşur; bu kabarcıklar şeffaf parçalarda çıplak gözle görülebilir ve mukavemeti azaltarak sızdırmazlığı tehlikeye atar.
Nedenleri
- Plastikteki yüksek nem oranı; kaynak işlemi sırasında buharlaşır ve kaynak dikişinde hapsolur.
- Erimiş malzemenin içindeki gaz dışarı çıkamaz.
- Kaynak işlemi çok hızlı yapılıyor; erimiş plastik çok erken kapanıyor ve hava hapsoluyor.
Çözümler
- Plastik reçineyi tamamen kurutarak nemi uzaklaştırın.
- Gazın dışarı çıkması için kaynak hızını uygun şekilde yavaşlatın.
- Erimiş malzemenin tamamen sıkıştırılması ve iç gazın dikişten dışarı atılması için basınç parametrelerini ayarlayın.
9. Kötü Sızdırmazlık (Su ve Hava Kaçağı)
Belirti
Çekme dayanımı kabul edilebilir düzeydedir, ancak parça hava sızdırmazlığı veya su geçirmezlik testlerinde başarısız olur. Su geçirmez muhafazalarda, otomotiv sensörlerinde, sıvı soğutmalı parçalarda ve sızdırmazlık açısından kritik öneme sahip diğer ürünlerde yaygındır.
Nedenleri
- Soğuk kaynaklar: Kaynak birleşim yerlerinde süreksizdir ve kaynak dikişinde boşluklar bırakır.
- Birleştirme yüzeylerindeki yağ veya toz, kaynak arayüzünü kirletebilir.
- Hasarlı veya kötü tasarlanmış enerji yönlendiriciler — sızdırmazlık yolunu dolduracak kadar eriyik yok.
- Kaynak parametrelerinde dalgalanmalar; birleşme oranı parçadan parçaya değişir.
Çözümler
- Öncelikle soğuk kaynak sorunlarını giderin (Bölüm 1'e bakın) ve kaynak parametrelerini, kaynak dikişinin her tarafında sürekli olarak kaynaşması için ince ayar yapın.
- Kaynak işlemine başlamadan önce parçanın birleşme yüzeylerini yağ ve tozdan arındırın.
- Enerji yönlendiricilerini inceleyin; hasarlı yerlerde ürün yapısını değiştirin.
- Parametre dalgalanmasını azaltmak için ekipmanın hava basıncını ve voltajını stabilize edin ve hat üzerinde sızıntı testi kontrolleri yapın.
10. Kaynak Kalitesinde Tutarsızlık
Belirti
Aynı partide bazı parçalar sağlam bir şekilde kaynaklanırken, diğerleri soğuk kaynaklı çıkıyor; kusur oranı büyük ölçüde değişiyor ve bugün ayarlanan parametreler yarın tekrar yanlış olabiliyor.
Nedenleri
- Atölye güç voltajındaki dalgalanmalar
- Dengesiz basınçlı hava basıncı
- Boynuz aşınması ve rezonans frekansı kayması
- Kalıplanmış parçalarda parti bazında görülen farklılıklar (nem içeriği, boyutlar, iç gerilim)
- Tutarsız fikstür konumlandırma boşluğu
Çözümler
- Cihaza bir voltaj dengeleyici takın ve hava besleme basıncını dengeleyin.
- Kornaların rezonansını düzenli olarak kontrol edin; aşınmış kornaları derhal onarın veya değiştirin.
- Gelen kalıplanmış parçaları kontrol edin ve parti varyasyonunu azaltmak için kalıplama sürecini standartlaştırın.
- Her parçanın aynı konumlandırma boşluğuyla tutulmasını sağlayacak şekilde fikstürleri yeniden düzenleyin.
11. Kaynak İşleminden Sonra Oluşan Tıkırtı Sesi
Belirti
Üretilen parça sallandığında içinden ince bir tıkırtı sesi gelir. Kapalı boşluklu ürünlerde (uzaktan kumandalar, sensör muhafazaları) yaygındır.
Nedenleri
- Kaynak işleminin aşırıya kaçması sonucu oluşan plastik artıklar boşluğun içinde kaldı.
- Ürün içine düşen bir parça kırıldı.
Çözümler
- Aşırı kaynak yapmayı önlemek ve talaşları kaynağında kesmek için parametreleri optimize edin.
- Kaynak dikişinin tasarımını, fazla malzemenin boşluğa kopmasını önleyecek şekilde iyileştirin.
- Kaynak işleminden sonra, boşluktaki kalıntıları temizlemek için hava üflemeli bir temizleme adımı ekleyin.
- Flaş ve taşmayı kontrol edin; gerekirse bir kırpma adımı ekleyin.
Hızlı Sorun Giderme Yol Haritası
Kaynak işleminde bir anormallik ortaya çıktığında, parametreleri körü körüne değiştirmeye başlamayın. Aşağıdaki sırayla sorun giderme işlemlerini gerçekleştirin; bu, sorunların %90'ını kapsar:
① Malzeme kurutma → ② Ürün uyum boşluğu → ③ Korna/fikstür durumu → ④ Üç ana parametre: basınç, süre, genlik
Öncelikle malzemenin durumunu (nem, parti) doğrulayın, ardından parçanın kendi uyum toleranslarını kontrol edin, daha sonra boynuz ve fikstürü aşınma veya sapma açısından inceleyin ve ancak ondan sonra parametreleri ayarlamaya başlayın. Bunu ters sırada yaparsanız, genellikle yanlış yöne giderek zaman kaybedersiniz.
Sıkça Sorulan Sorular (SSS)
S: Ultrasonik kaynakta oluşan soğuk kaynak (yanlış kaynak) sorununu nasıl çözebilirim?
A: Öncelikle üç ana parametrenin (basınç, kaynak süresi ve genlik) çok düşük ayarlanıp ayarlanmadığını kontrol edin; ardından boynuz/fikstürün aşınmış olup olmadığını veya parçanın yanlış hizalanmış olup olmadığını kontrol edin. Aşırı nemli plastik de soğuk kaynağa neden olur, bu nedenle kaynak yapmadan önce malzemeyi kurutun. Enerji yönlendiriciler çok küçükse, bunları büyütmek için ürün yapısı değiştirilmelidir.
S: Ultrasonik kaynaklar neden beyazlaşır veya yanar?
A: Bu, klasik aşırı kaynaklama örneğidir. Sebepleri aşırı kaynak süresi, genlik veya basınç ya da ısı birikmesine izin veren aşırı uzun ultrasonik bekleme süresidir. Çözüm, kaynak süresini kısaltmak, genliği azaltmak, basıncı düşürmek ve bekleme süresini kısaltmaktır. İnce cidarlı ürünlerde enerji girdisine özellikle dikkat edilmelidir.
S: Ultrasonik kaynak işleminden sonra parça deforme olursa veya şekli bozulursa ne yapmalıyım?
A: Kaynak sıkıştırma basıncını azaltın ve parçaya tam arka destek sağlamak için fikstürü optimize edin; tutma/soğutma süresini uzatın ve basıncı yalnızca plastik soğuyup sertleştikten sonra serbest bırakın. Parçanın kendisindeki düzensiz duvar kalınlığı da deformasyonu kötüleştirir ve tasarım aşamasında iyileştirilmelidir.
S: Ultrasonik kaynakta ABS ve PC arasındaki fark nedir?
A: ABS, mükemmel ultrasonik kaynaklanabilirliğe sahip, kolayca kaynaşan amorf bir malzemedir. PC de amorf bir malzemedir ancak daha yüksek bir erime noktasına ve daha fazla sertliğe sahiptir, bu nedenle daha yüksek genlik ve enerji gerektirir; ayrıca iç gerilime karşı hassastır - kaynak öncesi tavlama önerilir, aksi takdirde kolayca çatlaklar oluşur.
S: Ara sıra kesilen, tutarsız ultrasonik kaynak sorunlarını nasıl giderebilirim?
A: Sorun gidermeyi şu sırayla yapın: 1) Güç voltajı dalgalanması — bir voltaj dengeleyici takın; 2) Hava besleme basıncının sabit olup olmadığını kontrol edin; 3) Korna aşınması ve rezonans kayması — düzenli olarak kontrol edin; 4) Kalıplanmış parçalarda parti varyasyonu — süreci standartlaştırın; 5) Fikstür konumlandırma boşluğunun tutarlı olup olmadığını kontrol edin.