














Ultrasonik Kaynak Ekipmanı Seçimi: 7 Adımlı Seçim Kılavuzu ve Dikkat Edilmesi Gereken Noktalar Kontrol Listesi (2026 Sürümü)
Bu Makale Hakkında
Li Yong tarafından derlenmiştir, kendisi ultrasonik kaynak prosesi mühendisidir.Shenzhen Chengguan BENIntelligent Ultrasonic Equipment Co., Ltd., üretim hattı devreye alma ve verimlilik artırma alanında 22 yıllık deneyime sahip olup, 100.000'den fazla kaynaklı ürünü kapsayan 10.000'den fazla kaynak projesi gerçekleştirmiştir. Bu makalenin içeriği, gerçek üretim hattı örneklerine ve parametre doğrulamasına dayanmaktadır.
İçindekiler
- Kaynak yapılacak malzemeleri onaylayın — seçimde en önemli faktör budur.
- Doğru çalışma frekansını seçin — 20kHz / 35kHz / 40kHz
- Kaynak yapılacak bölgeye uygun güçte kaynak yapın — soğuk kaynak ve aşırı kaynak yapmaktan kaçının.
- Üretim hacmine göre makine tipini seçin — pnömatik / servo / özel
- Jeneratörün temel işlevlerine, yani makinenin beynine odaklanın.
- Kaynak kalitesini nihayetinde belirleyen unsurlar boynuz ve takım fikstürleridir.
- Tedarikçinin gücünü ve satış sonrası hizmetlerini değerlendirin.
- Seçim kararı akış şeması
- Ekipman karşılaştırma hızlı referans tablosu
- Sık yapılan seçim hataları ve tuzaklar kontrol listesi
- Sıkça Sorulan Sorular (SSS)
- Özet
Seçmek ultrasonik kaynak Plastik üreticilerinin üretim hattını devreye almadan önce verdikleri en kritik kararlardan biri ekipman seçimidir. Doğru seçim yaparsanız istikrarlı bir hat, yüksek verim ve düşük bakım maliyetleri elde edersiniz. Yanlış seçim yaparsanız soğuk kaynaklar, aşırı kaynaklar ve sık arızalarla karşılaşırsınız; arıza sürelerinden kaynaklanan kayıplar, makineler arasındaki fiyat farkından çok daha fazladır.
Bu kılavuz, malzeme onayından tedarikçi değerlendirmesine kadar seçim sürecini 7 temel adıma ayırır. Her aşamada karar mantığını ve dikkat edilmesi gereken noktaları açıklar ve satın almadan önce doğru kararı vermenize yardımcı olmak için bir seçim karar akış şeması ve ekipman karşılaştırma hızlı referans tablosuyla sona erer.
1. Kaynak yapılacak malzemeleri onaylayın — seçimde en önemli faktör budur.
Malzeme, seçimde ilk faktördür. Farklı plastikler, erime noktası, elastik modül ve ısı iletkenliği bakımından büyük farklılıklar gösterir; bu da ekipmanın ihtiyaç duyduğu frekansı, gücü ve hoparlör tasarımını doğrudan belirler.
Önemli karar noktaları
- Kaynak yapılacak malzemeyi belirleyin: ABS ve PC gibi sert plastikler daha fazla enerji çıkışı gerektirirken; PP ve PE gibi yumuşak plastikler daha az enerji gerektirir ancak daha sıkı genlik kontrolü ister.
- Kaynak kalitesi gereksinimlerini doğrulayın: Kaynak dayanımı çekme testi standartlarını karşılamalı mı? Sızdırmazlık gerekli mi (hava geçirmez / su geçirmez)? Görünümde basınç izleri, yanık izleri ve çapak bulunmamalı mı?
- Farklı malzemelerin birleştirilip birleştirilmediğini belirleyin: İki malzemenin erime noktaları birbirine 20°C'den daha yakın olmalıdır, aksi takdirde güvenilir bir kaynak elde etmek zordur. Bazı kombinasyonlar (örneğin, PTFE ile herhangi bir plastik) ultrasonik kaynakla neredeyse imkansızdır.
| Malzeme | Kaynak zorluğu | Gerekli enerji | Notlar |
| ABS | Düşük | Orta | Kaynak yapılması en kolay; son derece çok yönlü |
| PC (polikarbonat) | Orta | Yüksek | Yüksek erime noktası; yüksek güç gerektirir. |
| PS (polistiren) | Düşük | Düşük | Kaynak yapılması kolaydır ancak kırılgan çatlamalara eğilimlidir. |
| PP (polipropilen) | Yüksek | Düşük–Orta | Son derece elastik; yüksek frekans ve küçük genlik gerektirir. |
| PE (polietilen) | Yüksek | Düşük–Orta | Düşük erime noktası ancak zayıf ısı iletimi |
| PA (naylon) | Orta-Yüksek | Yüksek | Çok higroskopiktir; kaynak yapmadan önce malzemeyi kurutun. |
| POM (asetal) | Orta | Orta-Yüksek | Çok sert; hassas genlik gerektirir. |
| PMMA (akrilik) | Orta | Orta | Kozmetik ürünlerde kabarcık önleme gereklidir. |
| PTFE (Teflon) | Son derece zor | - | Ultrasonik kaynak yapmak neredeyse imkansız. |
İpucu: Bir malzemenin kaynak yapılabilir olup olmadığından emin değilseniz, ücretsiz kaynak denemesi için numune göndermek, bunu öğrenmenin en düşük maliyetli yoludur. Saygın her tedarikçi bu hizmeti sunmalıdır.
2. Doğru çalışma frekansını seçin — 20kHz / 35kHz / 40kHz
Frekans, titreşim performansını doğrudan belirler. Ultrasonik kaynak ekipmanları genellikle 20 kHz, 35 kHz ve 40 kHz olmak üzere üç frekans kademesinde üretilir ve her birinin kendine özgü optimum çalışma aralığı vardır.
| Sıklık | Genlik özellikleri | Uygun ürünler | Avantajlar | Sınırlamalar |
| 20kHz | Geniş genlik, yüksek enerji | Orta ve büyük boyutlu plastik parçalar, kalın duvarlı ürünler, otomotiv bileşenleri, ev aletleri gövdeleri | En çok yönlü; piyasadaki ana akım makineler; parçaları kolayca temin edilebilir. | Hassas küçük parçalarda aşırı kaynaklama ve basınç hasarına yatkındır. |
| 35kHz | Orta genlik | Orta boy kozmetik parçalar, elektronik aksesuarlar, tıbbi cihazlar | Güç ve hassasiyeti dengeler; kozmetik hasarı azaltır. | 20 kHz'den daha az makine seçeneği |
| 40 kHz | Küçük genlikli, ince ve hassas | İnce duvarlı küçük parçalar, hassas elektronikler, mikro sensörler, kozmetik ambalajları | Daha az yanma hasarı ve basınç izi; daha ince kaynak noktaları | Sınırlı enerji; büyük parçalar için uygun değil. |
Genel kural: büyük parçalar için düşük frekans (20 kHz), ince ve küçük parçalar için ise yüksek frekans (35 kHz/40 kHz) seçin. Ürün boyutlarınız geniş bir yelpazeyi kapsıyorsa, çift frekanslı ekipman veya farklı frekanslarda çalışan birkaç makine kullanmayı düşünün.
3. Kaynak yapılacak bölgeye uygun güç ayarlayın — soğuk kaynak ve aşırı kaynak yapmaktan kaçının.
Kaynak gücünü yanlış ayarlamak en sık yapılan seçim hatalarından biridir. Çok az güç soğuk kaynaklara neden olur; çok fazla güç ise aşırı kaynak yapmaya ve yanık izlerine yol açar. Her ikisi de üretim hatalarına neden olur.
| Kaynak alanı boyutu | Önerilen güç | Tipik uygulamalar |
| 50 mm içinde | 800–1200W | Küçük elektronik muhafazaları, sensör ambalajları, oyuncak parçaları |
| 50–100 mm | 1200–1500W | Otomotiv sensörleri, şarj cihazı gövdeleri, akü kapakları |
| 100–150 mm | 1500–2600W | Ev aletleri gövdeleri, tıbbi cihazlar, otomotiv iç parçaları |
| 150 mm'nin üzerinde | 2600–3000W+ | Otomotiv tamponları, büyük su depoları, endüstriyel konteynerler |
İpucu: Sürekli seri üretim için %20 güç payı bırakın. Tam yükte çalıştırmak jeneratör aşırı yük alarmlarına yol açar ve parça ömrünü kısaltır. Örneğin, 120 mm kaynak alanına sahip bir parça için, 1500 W'lık bir makine yerine 2000 W'lık bir makine seçin.
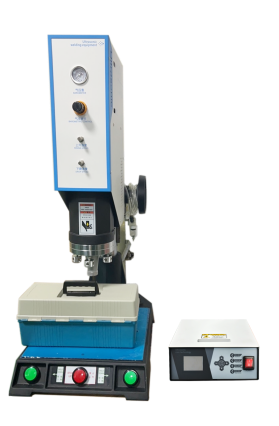
4. Üretim hacmine göre makine tipini seçin — pnömatik / servo / özel
Üretim parti büyüklüğü, standart pnömatik makine mi yoksa servo hassas makine mi kullanmanız gerektiğine doğrudan karar verir ve bütçe farkı oldukça önemlidir.
| Makine tipi | Sürüş yöntemi | Kesinlik | Uygun senaryolar | Fiyat aralığı |
| Tezgah üstü pnömatik ultrasonik kaynak makinesi | Silindir tahrikli | ±0,05 mm | Küçük ölçekli prototipleme, pilot çalışmalar, Ar-Ge doğrulaması | Düşük |
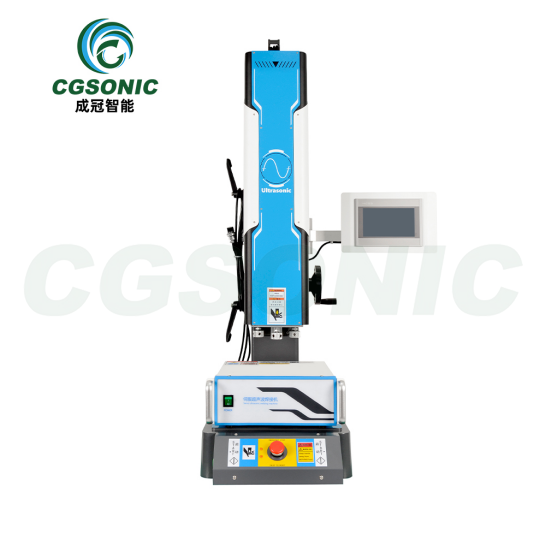
| Servo ultrasonik kaynak makinesi | Servo motor tahrikli | ±0,01 mm | Yüksek hacimli üretim, sıkı kalite gereksinimlerine sahip ürünler. | Orta-Yüksek |
| Özel entegre ultrasonik sistem | Özel yapım | Gereksinimlere göre tasarlanmıştır | Otomatik hatlar, çok istasyonlu eş zamanlı kaynak | Yüksek (proje bazında fiyatlandırılır) |
Temel farklılıklar
- Pnömatik tip: Silindir basıncıyla aşağı doğru baskı uygular. Basit yapı, kolay kullanım, düşük bakım maliyeti. Ancak kaynak derinliği hava basıncı dalgalanmalarından etkilenir, bu nedenle tutarlılık sınırlıdır. Yıllık 50.000 adetten az üretim hacmi için uygundur.
- Servo tipi: Bir servo motor, aşağı doğru hareket mesafesini ve hızını hassas bir şekilde kontrol ederek 0,01 mm'lik kaynak derinliği hassasiyeti sağlar. Çok aşamalı kaynak profillerini (hızlı yaklaşma → yavaş baskı → bekleme → kademeli bırakma) destekler ve mükemmel tutarlılık sunar; yıllık 100.000 adetten fazla üretim hacmi veya sıkı kalite gereksinimleri (tıbbi cihazlar, otomotiv güvenlik parçaları vb.) için uygundur.
- Özel entegre tip: Ultrasonik kaynak modülünü, robotlar, döner tablalar ve görüntü denetimi ile birleştirerek tam otomatik üretim için otomatik bir hatta entegre eder. Yıllık 500.000 adetten fazla üretim hacmine sahip büyük ölçekli üretim için uygundur.
İpucu: Yüksek kaliteli makinelerin peşinden körü körüne koşmayın. Pnömatik bir makine, basit ve düşük hacimli ürünler için gayet yeterlidir; servo makineleri aşırı satın almak yalnızca bütçe baskısı ve bakım karmaşıklığı yaratır. Tersine, yüksek hacimli hassas ürünlerde pnömatik bir makine kullanmak verimi istikrarsız hale getirir ve arıza sürelerinden kaynaklanan kayıplar fiyat farkından çok daha fazladır.
5. Jeneratörün temel işlevlerine odaklanın — makinenin beynine.
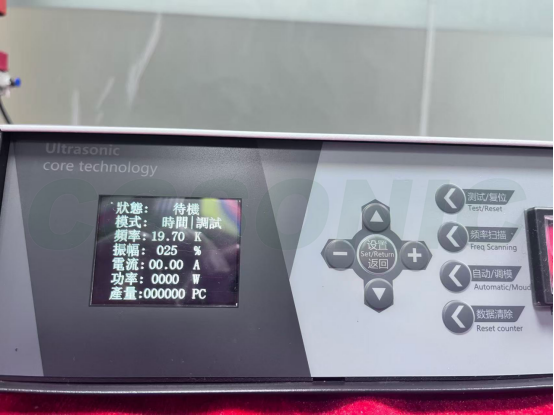
Jeneratör, ultrasonik kaynak makinesinin beynidir: şebeke elektriğini dönüştürücüyü çalıştırmak için yüksek frekanslı bir elektrik sinyaline dönüştürür. Yeni ve eski jeneratörler arasındaki performans farkı büyüktür ve kaynak stabilitesini doğrudan belirler.
Satın almadan önce jeneratörün işlevlerini onaylamanız gerekir.
- Otomatik frekans takibi (dijital jeneratör): Transdüserin rezonans frekansına otomatik olarak kilitlenir ve uzun çalışma sürelerinde performansı istikrarlı tutar. Eski analog üniteler manuel ayarlama gerektirir, üretim sırasında sapma gösterir ve kaynak kalitesinde tutarsızlıklar yaratır.
- Çoklu kaynak modları:
- Zamanlayıcı modu: önceden belirlenmiş bir zamanda durur — stabil malzemelerden üretilmiş rutin ürünler için uygundur.
- Enerji modu: önceden belirlenmiş bir enerji seviyesinde durur — malzeme parti varyasyonunu telafi eder ve verimi sabitler.
- Derinlik modu: önceden belirlenmiş bir kaynak derinliğinde durur — boyut gereksinimleri hassas olan ürünler için uygundur.
- Parametre reçetesi depolama: Farklı ürünlere ait parametreler ayrı ayrı saklanır ve ürünler arasında geçiş yaparken tek bir tuşla çağrılır, böylece tekrarlanan ayarlamalardan kaçınılır. En az 10 reçete depolayabilen bir makine seçin.
- Aşırı yük alarmı ve koruması: Kaynak işleminde bir anormallik meydana geldiğinde (korna ucu fikstüre çarptığında, malzeme kaybı vb.) makineyi otomatik olarak kapatır ve korur, korna ucuna ve dönüştürücüye zarar gelmesini önler.
- Kaynak verisi çıktısı: Üst düzey jeneratörler, her kaynak işlemi için enerji, zaman ve derinlik verilerini üretebilir ve kalite izlenebilirliği için MES entegrasyonunu destekler.
İpucu: Eski analog jeneratörlerden kesinlikle uzak durun. %20-30 daha ucuz olsalar da, zayıf gürültü bağışıklığına, sık sık parametre kaymasına ve veri izlenebilirliğinin olmamasına sahiptirler. Seri üretimde, kararsız kaynaklamadan kaynaklanan hurda kayıpları fiyat farkını çok aşmaktadır.
6. Kaynak kalitesini nihai olarak belirleyen unsurlar: Korna ve takım fikstürleri
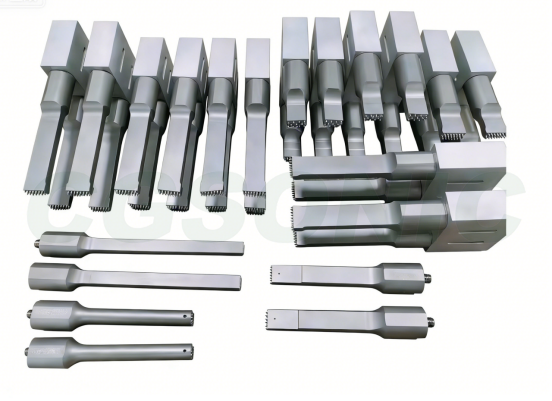
En iyi ana ünite bile iyi bir sonotrod ve fikstür olmadan iyi parçalar üretemez. Sonotrod (korna) ve takım fikstürleri, seçimde en kolay gözden kaçan parçalardır, ancak kaynak kalitesi üzerinde muazzam bir etkiye sahiptirler.
Boynuz malzemesi karşılaştırması
| Malzeme | Hizmet ömrü | Fiyat | Uygun senaryolar |
| Alüminyum alaşımı | Orta (100.000–300.000 döngü) | Düşük | Küçük ve orta ölçekli partiler, prototipleme |
| Titanyum alaşımı | Uzun (500.000–1.000.000+ döngü) | Orta-Yüksek | Sürekli yüksek hacimli üretim, yüksek yorulma dayanımı gereksinimleri |
| Alaşımlı çelik | Uzun | Orta | Yüksek aşınma gerektiren özel durumlar için uygundur, ancak ağırdır ve işlenmesi zordur. |
Korna ve armatür seçim noktaları
- Şekilsiz ürünler çoğunlukla özel kaynak uçları ve konumlandırma aparatları gerektirir: standart kaynak uçları yalnızca düz, düzenli kaynak yüzeylerine uygundur; kavisli, kademeli veya çok noktalı ürünler özel olarak tasarlanmalıdır. Satın almadan önce tedarikçinin özel kaynak ucu üretme yeteneğini teyit edin.
- Sürekli yüksek hacimli üretim için öncelikle titanyum boruları tercih edin: Titanyumun yorulma ömrü alüminyumunkinin 3-5 katıdır, bu nedenle birim fiyatı daha yüksek olsa da, parça başına maliyet aslında daha düşüktür ve boru değiştirme nedeniyle oluşan arıza süresi azalır.
- Fikstür (yuva) hassasiyeti de aynı derecede kritiktir: yuva konumlandırma doğruluğu, kaynak hizalamasını doğrudan etkiler. CNC işlenmiş yuvaların, parça için konumlandırma pimleri veya vakumlu sabitleme ile birlikte kullanılması önerilir.
- Boynuz tasarımı ve frekans eşleştirme: 20 kHz'lik bir boynuz oldukça büyüktür (toplam uzunluğu yaklaşık 130-250 mm), 40 kHz'lik bir boynuz ise daha küçüktür (yaklaşık 50-90 mm); tasarım, yarım dalga boyu rezonans hassasiyetini sağlamalıdır.
İpucu: Satın almadan önce, tedarikçinin ürün çizimlerinizden özel korna ve bağlantı parçaları tasarlayıp tasarlayamayacağını teyit edin ve rezonans frekansını ve genlik dağılımının homojenliğini doğrulamak için kornanın sonlu eleman analizi (FEA) raporunu isteyin.
7. Tedarikçinin güçlü yönlerini ve satış sonrası hizmetlerini değerlendirin.
Ucuz ekipman başlangıçta para tasarrufu sağlar ancak seri üretimde sık sık arıza yapar ve bu da üretimde aksamalara ve kayıplara yol açar. Tedarikçi değerlendirmesi, seçim sürecinin son aşamasıdır ve tuzağa düşmenin en kolay olduğu yerdir.
Tedarikçi değerlendirme kontrol listesi
| Değerlendirme maddesi | Temel soru | Nitelik standardı |
| Satış öncesi prototipleme | Kaynak testlerine ait örnekler verebilir misiniz? | Test raporu içeren ücretsiz veya düşük maliyetli prototipleme |
| Garanti süresi | Jeneratör ve transdüser gibi temel bileşenlerin garanti süresi ne kadar? | Yerinde onarım dahil olmak üzere ≥12 ay |
| Parça tedariği | Korna ve dönüştürücü gibi sarf malzemelerinin teslim süresi ne kadar? | Standart parçalar ≤7 gün; özel parçalar ≤15 gün |
| Teknik destek | Çevrimiçi devreye alma kılavuzu mevcut mu? Yerinde eğitim veriliyor mu? | 7/24 çevrimiçi destek + ilk yıl ücretsiz yerinde ziyaretler |
| Özel geliştirme | Standart dışı projeler için özel yazılım geliştirme desteği sağlanıyor mu? | Çözüm çizimleri üretebilen şirket içi tasarım ekibi. |
| Sektör deneyimi | Aynı sektörde başarı öyküleri var mı? | Müşteri referansları veya yerinde ziyaretler mevcuttur. |
| Sertifikalar | Ekipman CE/ISO sertifikasına sahip mi? | CE sertifikası, ihraç edilen ürünler için zorunludur. |
İpucu: Karar vermeden önce en az 3 tedarikçiyi karşılaştırın ve her birinden prototip test raporu alın. Asla sadece fiyatı karşılaştırmayın; makinede birkaç bin yuan tasarruf, on binlerce yuanlık maliyete yol açabilecek tek bir üretim hattı durmasıyla ortadan kalkabilir.
Seçim kararı akış şeması
Kaynak malzemeleri ve kalite gereksinimlerini onaylayın.
→
Malzemenin ultrasonik kaynak yöntemiyle kaynaklanıp kaynaklanamayacağına karar verin.
→
Ürün boyutuna göre frekans seçin.
→
Kaynak alanına göre güç seçin.
→
Üretim hacmine göre makine tipini seçin.
→
Jeneratör fonksiyonlarını onaylayın.
→
Korna ve armatürleri onaylayın.
→
Tedarikçileri değerlendirin
→
Sipariş verin
Bu akışı adım adım takip edin; her adımın net karar kriterleri vardır, bu nedenle önemli hiçbir şey gözden kaçmaz.
| Seçim boyutu | Temel yapılandırma | Standart yapılandırma | Üst düzey konfigürasyon |
| Sıklık | 20kHz | 20kHz / 35kHz | 20kHz + 40kHz çift frekans |
| Güç | 800–1200W | 1500–2600W | 3000W+ (yedek güç payıyla) |
| Sürüş yöntemi | Pnömatik | Pnömatik / Servo | Servo (çok aşamalı profiller) |
| Jeneratör | Dijital frekans takibi | Dijital takip + çoklu modlar | Dijital + veri çıkışı + MES entegrasyonu |
| Boynuz malzemesi | Alüminyum alaşımı | Titanyum alaşımı | Titanyum alaşımı + FEA ile optimize edilmiş tasarım |
| Fikstür | Standart yuva | CNC özel yuva | Vakumla sabitleme + görüş konumlandırma |
| Uygulanabilir hacim |
| 50.000–500.000 adet/yıl | >500.000 adet/yıl |
| Bütçe referansı | Düşük | Orta | Yüksek |
Sık yapılan seçim hataları ve tuzaklar kontrol listesi
Hata 1: Sadece fiyatları karşılaştırmak, fiziksel numuneler üzerinde kaynak testleri yapmamak.
Aynı özelliklere sahip olsalar bile, farklı tedarikçilerden gelen ekipmanlar gerçek kaynak sonuçlarında büyük farklılıklar gösterebilir. Teknik özellik sayfasındaki rakamlar, gerçek prototip doğrulamasının yerini tutamaz. Doğru yaklaşım: En az 3 tedarikçiden gerçek numuneleriniz üzerinde kaynak testleri yapmalarını isteyin ve kaynak mukavemetini, görünümünü ve verimini karşılaştırın.
Hata 2: Bütçeyi kısmak ve yetersiz ekipman seçmek.
Yetersiz güç, kalıcı soğuk kaynak hatalarına ve inatla yüksek hurda oranına neden olur. Makinede tasarruf edilen birkaç bin yuan, bir ay içinde hurda maliyetleri tarafından yutulabilir. Doğru yaklaşım: gücü kaynak alanıyla eşleştirin ve %20'lik bir pay bırakın.
Hata 3: Sadece ana makinenin fiyatına odaklanmak ve korna ile armatür kalitesini göz ardı etmek.
Kaynak kalitesini belirleyen en önemli faktörler, kaynak uçları ve bağlantı elemanlarıdır. Kalitesiz bir kaynak ucu, düzensiz genlik dağılımına neden olarak bölgesel aşırı kaynak ve bölgesel soğuk kaynaklara yol açar. Doğru yaklaşım: Kaynak ucu ve bağlantı elemanı maliyetlerini toplam bütçeye dahil edin ve tedarikçiden kaynak ucu FEA raporunu isteyin.
4. Hata: Basit, düşük hacimli ürünler için yüksek kaliteli servo makineleri körü körüne satın almak.
Servo makineler hassastır, ancak basit ürünler için bu hassasiyet gereksizdir. Ek bütçe daha iyi bir korna veya yedek parçalara harcanabilir. Doğru yaklaşım: Makine tipini hacim ve kalite gereksinimlerinize uygun hale getirin ve kullanılmayan kapasite için ödeme yapmaktan kaçının.
Hata 5: Tedarikçinin satış sonrası hizmet kapasitesini değerlendirmemek — makine arızalandığında onu tamir edecek kimse yok.
Seri üretimde, her bir saatlik arıza süresi binlerce yuan'a mal olabilir. Tedarikçi parçaları veya teknik desteği zamanında sağlayamazsa, kayıplar artmaya devam eder. Doğru yaklaşım: Sözleşmeyi imzalamadan önce garanti koşullarını, parça teslim sürelerini ve teknik destek yanıt sürelerini teyit edin.
Sıkça Sorulan Sorular (SSS)
S1: 20 kHz ve 40 kHz ultrasonik kaynak makineleri arasındaki fark nedir?
20 kHz'lik bir makine, orta ila büyük boyutlu plastik parçalar ve kalın duvarlı ürünler için uygun olan yüksek titreşim enerjisi sağlar; piyasadaki ana akım makinedir. 40 kHz'lik bir makine ise daha küçük genliğe sahiptir ve küçük, ince duvarlı parçalar, kozmetik parçalar ve elektronik aksesuarlar için uygundur; yanma hasarını ve basınç izlerini azaltır. Kısacası: büyük parçalar için düşük frekans, ince ve küçük parçalar için yüksek frekans.
S2: Ultrasonik kaynak gücünü nasıl seçmeliyim?
50 mm'den küçük kaynak alanları için 800–1200 W, orta büyüklükteki plastik ürünler için 1500–2600 W ve büyük, karmaşık iş parçaları için 3000 W veya üzeri güç seçin. Sürekli seri üretimde, jeneratör aşırı yük alarmlarını önlemek için %20'lik bir güç payı bırakın.
S3: Servo ve pnömatik ultrasonik kaynak makineleri arasındaki fark nedir?
Pnömatik kaynak makinesi silindir tahrikli olup, kullanımı kolay ve uygun maliyetlidir; küçük ölçekli prototipleme ve deneme çalışmaları için uygundur. Servo kaynak makinesi ise kaynak derinliğini servo motorla kontrol ederek 0,01 mm hassasiyet ve mükemmel tutarlılık sağlar; yüksek hacimli üretim ve sıkı kalite gereksinimleri olan ürünler için uygundur.
S4: Ultrasonik boynuzlar için en iyi malzeme hangisidir?
Alüminyum alaşımlı kornalar uygun maliyetlidir ve küçük ila orta ölçekli seri üretim için uygundur; titanyum alaşımlı kornalar, alüminyuma göre 3-5 kat daha uzun yorulma ömrüne sahiptir ve sürekli yüksek hacimli üretim için uygundur; alaşımlı çelik kornalar aşınmaya dayanıklıdır ancak ağırdır ve özel yüksek aşınma senaryoları için uygundur. Satın almadan önce, tedarikçinin ürün çizimlerinizden kornaları özelleştirebildiğinden emin olun.
S5: Ultrasonik kaynak ekipmanı satın almadan önce bir kaynak prototipi testi yapmalı mıyım?
Şiddetle tavsiye edilir. Kaynak sonuçları malzeme ve yapılara göre büyük ölçüde değişir ve teknik özellik sayfaları tek başına kaynakların gerçekte nasıl sonuçlanacağını size söyleyemez. Saygın tedarikçiler ücretsiz veya düşük maliyetli örnek kaynak testleri sunmalıdır; prototip başarılı olduktan sonra resmi siparişi verin.
S6: Dijital ve analog jeneratörler arasındaki fark nedir?
Dijital otomatik izleme jeneratörü, dönüştürücünün rezonans frekansına otomatik olarak kilitlenir ve uzun çalışma sürelerinde stabil kalır; zaman/enerji/derinlik kaynak modlarını destekler ve parametre reçetelerini saklayabilir. Analog jeneratörler zayıf gürültü bağışıklığına sahiptir, üretimde kolayca sapma gösterir ve tutarsız kaynak kalitesi sunar; bu nedenle kademeli olarak kullanımdan kaldırılmaktadırlar.
S7: Hangi plastikler ultrasonik kaynak için uygun değildir?
PP ve PE gibi yumuşak plastikler kaynaklanabilir, ancak düşük enerji gerektirirler ve kaynaklanmaları zordur; PTFE (Teflon) gibi malzemelerin ultrasonik olarak kaynaklanması neredeyse imkansızdır; farklı malzemelerin kaynaklanmasında, iki malzemenin erime noktalarının birbirine 20°C yakın olduğundan emin olun, aksi takdirde güvenilir bir birleşme zorlaşır. Şüphe durumunda, prototip testi için numune göndermek en güvenli yaklaşımdır.
Özet
Evrensel olarak mükemmel bir ultrasonik kaynak makinesi yoktur; yalnızca ürününüze uygun olan makine vardır. Seçime malzemeden başlayın: kaynak yapılabilir olup olmadığını ve kalite gereksinimlerinin neler olduğunu belirleyin. Ardından, ürün boyutuna göre frekansı, kaynak alanına göre gücü ve üretim hacmine göre makine tipini seçin. Daha sonra, jeneratör fonksiyonlarına ve özel korna/fikstür yeteneklerine yakından bakın. Son olarak, prototip testleri yoluyla tedarikçiyi doğrulayın.
- Temel prensip: Teknik özellik sayfaları sadece bir referanstır; gerçek sonuç fiziksel prototip testleriyle belirlenir. Resmi siparişi vermeden önce numune kaynak doğrulamasını tamamlayın, böylece makinenin sürekli olarak nitelikli ürünler üretebildiğinden emin olabilirsiniz.