














Ultrasonik Kaynak Boynuzu Neden Kişiselleştirilmelidir? Ve Ne Kadar Süre Dayanır?
Ultrasonik Kaynak Boynuzu Neden Kişiselleştirilmelidir? Ve Ne Kadar Süre Dayanır?
Hızlı Cevap
Her ultrasonik kaynak boynuzu, standart bir hazır alet değil, ayarlanmış bir yarım dalga rezonatörüdür. Ürününüzün geometrisine, makinenin frekansına, gerekli genlik dağılımına ve montaj arayüzüne uyacak şekilde özel olarak tasarlanmalıdır. Yeni ürün kaynak hattı geometrisini, temas alanını, gerekli genlik dağılımını, malzeme davranışını veya montaj/arayüz koşullarını değiştirdiğinde, boynuzun yeniden tasarlanması gerekir. Ömür, malzemeye ve kullanım amacına bağlıdır: alüminyum alaşımlı bir boynuz tipik olarak 50.000-500.000 kaynak döngüsüne dayanır, titanyum bir boynuz 3-5 kat daha uzun süre dayanır ve metal kaynak için sertleştirilmiş çelik bir boynuz en uzun süre dayanır - ancak gerçek dünyadaki ömür, güç seviyesi, parça tasarımı, soğutma ve bakıma bağlıdır.
Ultrasonik Korna Gerçekte Ne İşe Yarar?
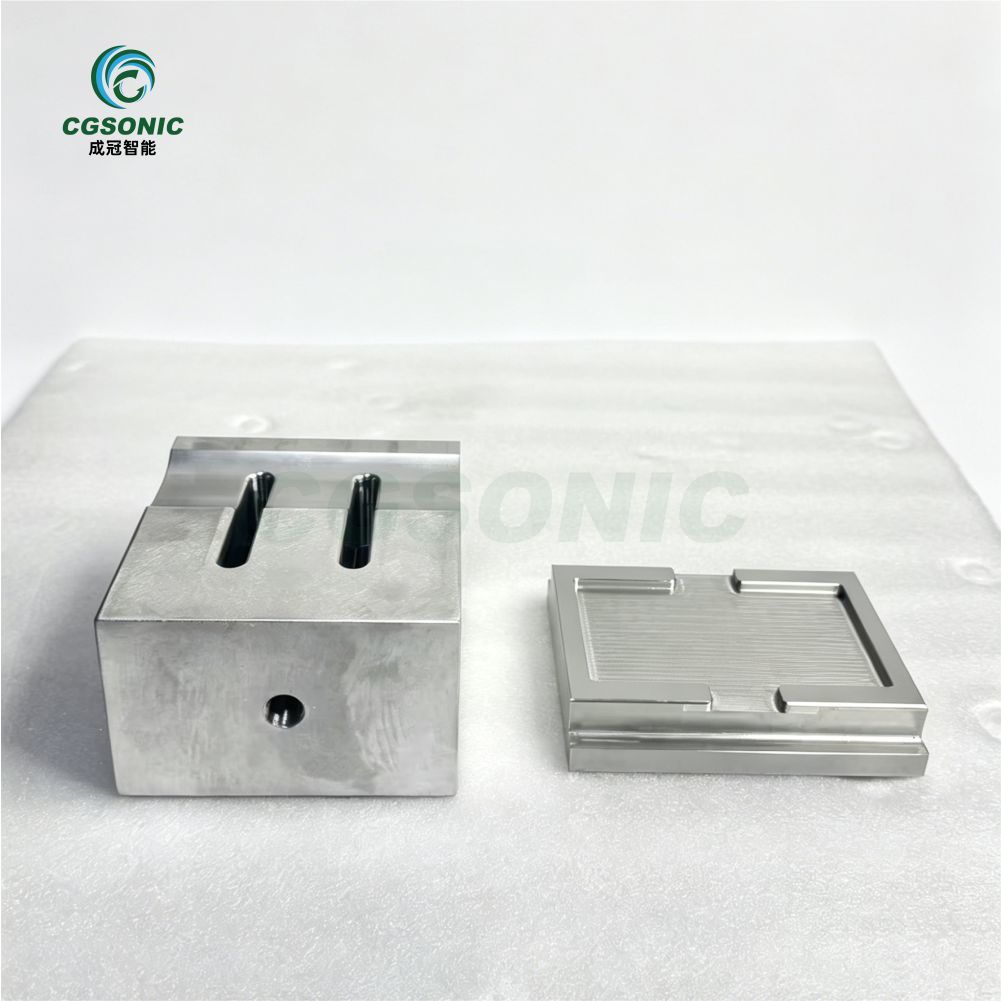
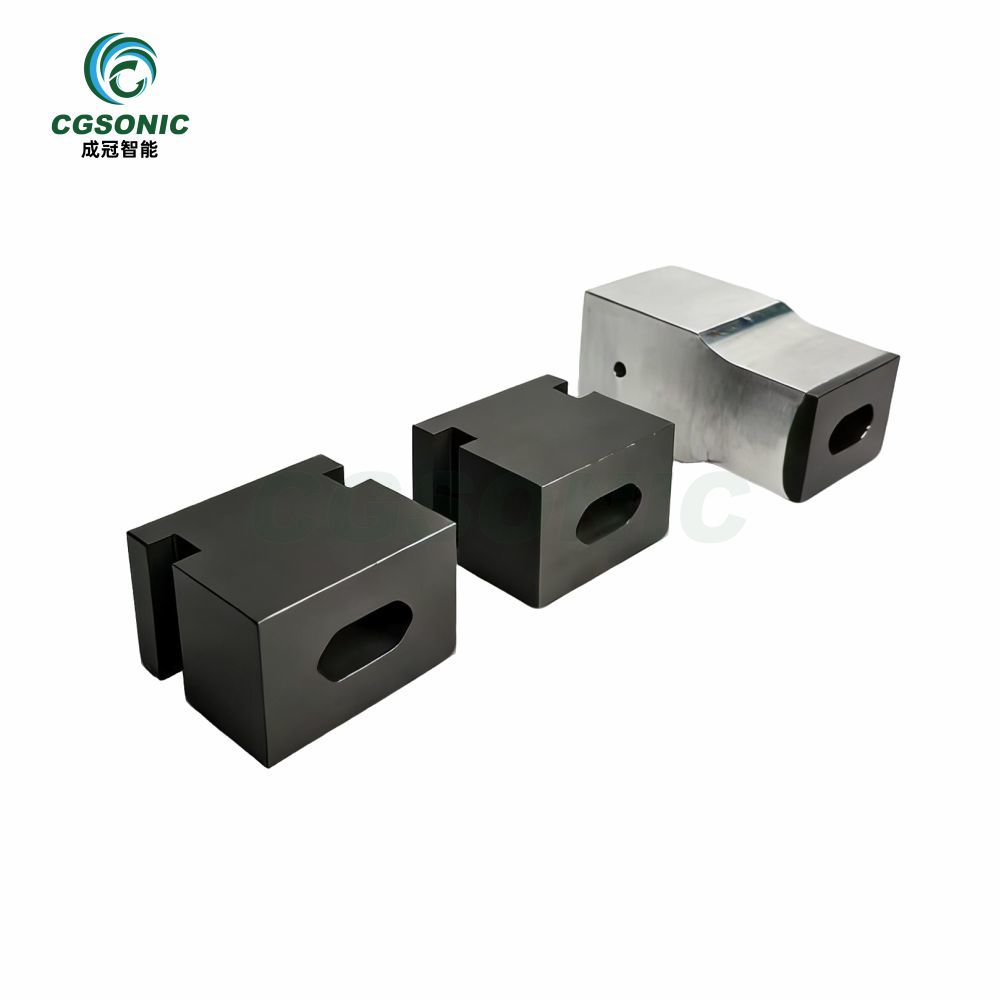
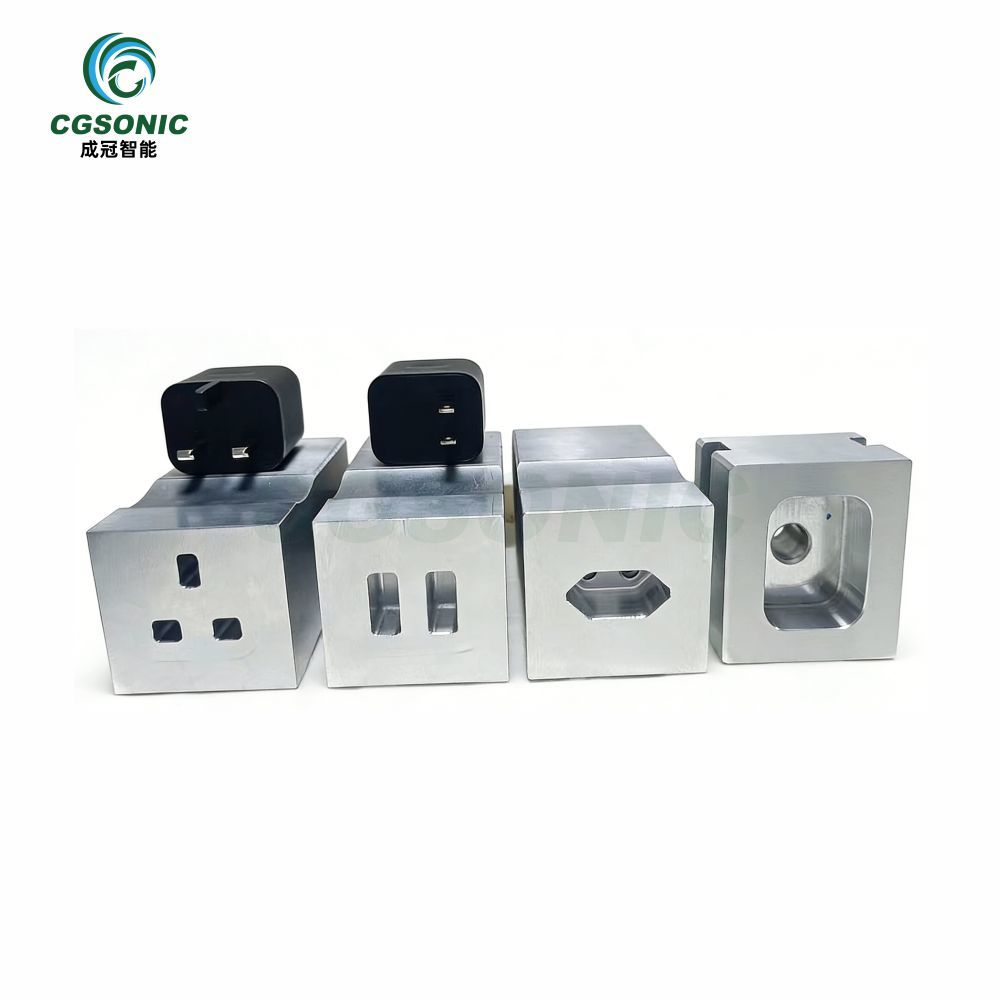
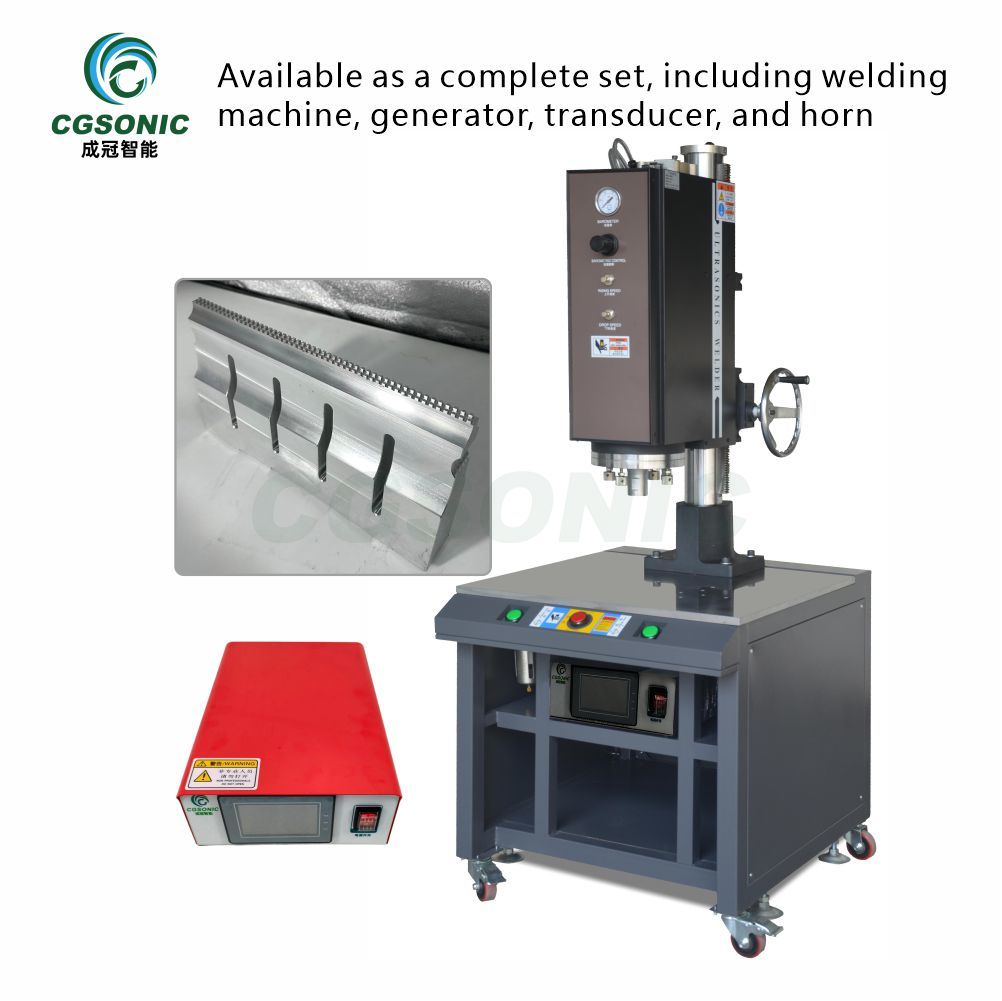
Boynuz (sonotrod olarak da adlandırılır), parçanıza temas eden metal alettir. Dönüştürücü tarafından üretilen mekanik titreşimi alır, çalışma genliğine yükseltir ve kontrollü bir şekilde eklem içine iletir. Boynuzun mühendislik gerektirmesinin nedeni, geometrisinin rezonansı, genlik dağılımını, yük transferini ve parçayla teması etkilemesidir.
- Bu bir rezonatördür. Boynuz, makinenin frekansına (20 / 35 / 40 kHz) tam olarak uyacak şekilde işlenmiştir. Yarım dalga boyu kadar uzun veya kısa olursa, verimli bir şekilde titreşmez.
- Genliği şekillendirir. Oluk açma, basamaklama ve konturlama, genliği kaynak yüzeyi boyunca eşit olarak yeniden dağıtır. Eşit olmayan genlik sağlayan bir boynuz, bir köşeyi kaynaklarken diğerini yetersiz kaynaklar.
- Yükü taşır. Boynuz, tüm kaynak kuvvetini parçaya aktarır, bu nedenle geometrisi bükülmeye ve yorulmaya karşı dayanacak kadar sert olmalıdır.
Her Kornanın Özel Olarak Tasarlanması Gereken Beş Sebep
Ürün Geometrisi Eşsizdir
Kaynak yüzeyi, parçanızın gerçek konturuna, nervürlerine ve duvar kalınlığına uygun olmalıdır. Aynı aileden iki ürün – 30 mm'lik bir filtre kapağı ve 90 mm'lik bir filtre gövdesi – kaynak hattı, destek yapısı ve deformasyon davranışı farklı olduğu için tamamen farklı kaynak yüzeylerine ihtiyaç duyar.
Frekans Ayarlaması Tasarım Aşamasında Kilitlenir
Bir kornanın rezonans frekansı, malzemesi, uzunluğu ve kütle dağılımı tarafından belirlenir. İşlendikten sonra tezgah üzerinde yeniden ayarlanamaz; değiştirmenin tek yolu, kontrollü bir şekilde malzeme çıkarmak veya eklemektir ki bu da başlı başına özel bir tasarım adımıdır. Bu nedenle her korna tek bir işleme frekansı için tasarlanır ve 20 kHz ile 40 kHz sistemler arasında taşınamaz.
Genlik Eşit Olarak Dağıtılmalıdır
Düzgün kaynak kalitesi, kaynak yüzeyinin her noktasında düzgün genlik anlamına gelir. Küçük yuvarlak bir parça için tasarlanmış bir kaynak ucu, uzun ve dar bir parçaya uygulandığında sıcak nokta oluştururken, uzun bir parça için üretilmiş bir kaynak ucu küçük bir parçayı yetersiz kaynaklayacaktır. Genlik profillemesi, modal analiz kullanılarak ürün başına hesaplanır ve birçok atölyede lazer titreşim ölçer ile doğrulanır.
Arayüz ve Bağlantı Elemanı Uyumu
Korna, belirli bir saplama boyutu ve tork ile güçlendiriciye vidalanır. Ağırlığı ve ağırlık merkezi, makinenin ve fikstürün sınırları içinde kalmalıdır. Daha ağır bir korna daha güçlü bir destek kolonuna ihtiyaç duyar ve merkezden uzak bir korna, dönüştürücüye tork uygular. Arayüzün doğru olması, sonradan düşünülen bir şey değil, özel tasarımın bir parçasıdır.
Malzeme ve Proses Gereksinimleri Farklıdır
Aşındırıcı cam elyaf takviyeli naylon, kozmetik ABS kapak veya bakır kablo demeti kaynaklamak farklı uç malzemeleri, kaplamalar ve yüzey işlemleri gerektirir. Kozmetik parçalar için cilalı uç, aşındırıcı dolgulu plastikler için karbür uç ve metal kaynak için sertleştirilmiş çelik uç, montaj boyutları aynı olsa bile, ayrı özel tasarımlardır.
Ultrasonik korna ne kadar süre dayanır?
Tek bir rakam yok, çünkü korna yorulma yüküne maruz kalan bir parça. Bu tabloyu bir planlama ölçütü olarak kullanın, garanti olarak değil.
| Boynuz Malzemesi | Tipik Yaşam Süresi | | En İyisi İçin | Notlar |
| Alüminyum alaşımı (7075-T6) | 50.000–500.000 döngü | Plastikler, dokuma olmayan kumaşlar | Hafif, düşük maliyetli, daha hızlı aşınır |
| Titanyum alaşımı (Ti-6Al-4V) | 200.000–2.000.000 döngü | Yüksek güçlü, aşındırıcı parçalar | Alüminyumun kullanım ömrünün 3-5 katı, maliyeti daha yüksek. |
| Sertleştirilmiş takım çeliği | 500.000'den fazla döngü | Metal kaynağı | En ağır, en iyi aşınma direnci |
| Seramik/karbür uçlu | Kaplamaya göre değişir | Aşınmaya yatkın temas noktaları | Uç ömrünü önemli ölçüde uzatır. |
Döngüleri kendi döngü sürenizle takvim zamanına çevirin. Günde 3.000 kaynak yapan, yılda 300 gün çalışan bir tesis, yılda 900.000 döngü tüketir; bu nedenle titanyum bir boynuz bir ila iki yıl dayanabilirken, aynı yuvadaki alüminyum bir boynuzun bir yıl içinde değiştirilmesi gerekebilir.
Boynuz Ömrünü Kısaltan Altı Faktör
- Aşırı genlik. Kornayı tasarım genliğinin üzerinde çalıştırmak, yuvalarda ve tabanda aşınmayı hızlandırır.
- Aşırı sıkılmış veya gevşek saplama. Yanlış saplama torku ya dişleri gerer ya da bağlantı yerinde aşınmaya neden olur ve her ikisi de korna tabanına zarar verir.
- Kötü hoparlör grubu hizalaması. Eş eksenli olmayan bir dönüştürücü-güçlendirici-korna grubu, kornayı bükülme yönünde yüklere maruz bırakır.
- Aşındırıcı veya cam elyaf takviyeli malzeme. Dolgulu naylon ve benzeri bileşikler kaynak yüzeyini hızla aşındırır.
- Yetersiz soğutma. Hava soğutması olmadan sürekli çalışma, korna sıcaklığını yükseltir ve ısınan alüminyum sertliğini kaybeder.
- Düşürme veya yanlış kullanım. Sert bir zemine tek bir düşme, görünür bir hasar olmaksızın kornanın iç kısmında çatlaklara neden olabilir.
Kornanın Değiştirilmesi Gerektiğini Gösteren Beş Uyarı İşareti
Bu belirtilerden herhangi birini gördüğünüz anda kornayı değiştirin veya onarın. Arızalı bir kornayı kullanmaya devam etmek, dönüştürücüye ve güçlendiriciye de zarar verme riskini taşır.
- Aynı güç ayarında genlik düşüyor; korna artık verimli bir şekilde titreşmiyor.
- Özellikle yuvaların yakınında görülebilen çatlaklar, kırıklar veya kaynak yüzeyinde çukurlaşmalar.
- Hurda oranının artması veya proses değişikliği yapılmadan kaynak mukavemetinin düşmesi.
- Aşırı yüklenme alarmları, eskisine göre daha erken ve daha sık devreye giriyor.
- Korna sertifikasında belirtilen ayarlanmış değerden sapma gösteren bir frekans okuması.
Boynuz Ömrünü Uzatmanın Yolları
- Kaynak yüzeyini planlanan zamanda yeniden kesin. Hafif yüzey düzeltmesi, düzlüğü geri kazandırır ve çatlak oluşmadan önce yüzey yorgunluğunu giderir.
- Saplama torkunu belirtilen değerlerde tutun ve her yeniden montajda kontrol edin.
- Yüksek çalışma döngülerinde yığını hava ile soğutun ve uzun çalışma süreleri arasında ortam sıcaklığına dönmesine izin verin.
- Hoparlörlerin eş eksenli olduğundan emin olun ve dönme dengesinin veya dinamik davranışın önemli olduğu uygulamalar için, hoparlör tasarımı ve üretim süreci, uygulama tarafından belirtilen uygun denge ve rezonans kontrollerini içermelidir.
- Boynuzları yastıklı bir rafta saklayın. Darbe hasarını, kirlenmeyi ve kaynak yüzeyinin deformasyonunu önlemek için boynuzları korumalı bir rafta saklayın.
Özel Korna mı Standart Korna mı?
| Bakış açısı | Özel Korna | Standart / Fabrika Çıkışı Korna |
| Ürüne uygun | Tam geometri eşleşmesi | Yaklaşık değerdir. |
| Kaynak kalitesi | Düzgün genlik, tutarlı kaynaklar | Sıcak noktalar ve eklem zayıflığı riski |
| Ömür | Optimize edilmiş, daha uzun | Uyumsuz olduğunda daha kısa |
| Kurşun zamanı | 1-4 hafta (tasarım + işleme) | Satışa hazır |
| Peşin maliyet | Daha yüksek | Daha düşük |
| Jing için en iyisi | Üretim ve kritik parçalar | Denemeler ve kaba prototipleme |
SSS
S1: Zaman kazanmak için yeni bir üründe hazır korna kullanabilir miyim?
A1: Sadece kaba fizibilite denemeleri içindir. Standart bir korna nadiren kaynak hattınızla eşleşir, bu nedenle sonuçlar seri üretim kornanın elde edebileceği sonuçları yansıtmaz. Standart bir korna üzerinde asla ürün kalifiye etmeyin veya işlem parametrelerini ayarlamayın.
S2: Ultrasonik boynuzu ne sıklıkla kontrol etmeliyim?
A2: Her vardiya değişiminde görsel olarak inceleyin ve genliği kontrol edin, frekansı ise aylık olarak yeniden ölçün. Yüksek performanslı hatlarda, malzeme türüne bağlı olarak her 100.000-300.000 çevrimde bir kaynak yüzeyi yeniden işlenmelidir.
S3: Bir korna neden zamanla genliğini kaybeder?
A3: Yorulma çatlakları ve yüzey aşınması, kornanın tasarım genliğinde rezonansa girme yeteneğini azaltır. Genellikle çatlak bir yuva veya sertleşmiş bir taban bunun nedenidir. Yüzey yenileme veya yeniden akort etme ile eski haline getirilebilir; çatlak varsa değiştirilmesi gerekir.
S4: Korna ağırlığı kaynak performansını etkiler mi?
A4: Evet. Boynuz kütlesi, mekanik tasarım kısıtlamalarından biridir. Makine yapısı, aktüatör kapasitesi ve takım desteği, komple hareketli aksamla karşılaştırılmalıdır. Kolon, makinenin aşağı doğru hareketini yavaşlatabilir. Ağırlık, tasarım kısıtlamalarından biridir; bu nedenle, sertlik-ağırlık oranının önemli olduğu yerlerde titanyum boynuzlar kullanılır.
Bizimle konuşun
Belirli bir parça için özel olarak tasarlanmış ve işlenmiş bir korna ihtiyacınız varsa, ürün çizimlerinizi, malzemenizi ve hedef üretim sürenizi bize gönderin. Mühendislerimiz modal analiz yapabilir, korna malzemesi ve geometrisini önerebilir ve frekans testi sertifikasıyla birlikte bir prototip korna teslim edebilir.