














Ultrasonik Kaynak Parametre Ayarları İçin Eksiksiz Kılavuz: 14 Temel Parametrenin Açıklaması (Mühendisler İçin Pratik Sürüm)
Ultrasonik Kaynak Parametre Ayarları İçin Eksiksiz Kılavuz: 14 Temel Parametrenin Açıklaması (Mühendisler İçin Pratik Sürüm)
Bu makale, Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd.'de ultrasonik kaynak proses mühendisi olarak çalışan ve üretim hattı hata ayıklama ve verimlilik artırma konusunda 22 yıllık deneyime sahip olan, 10.000'den fazla kaynak projesini tamamlayarak 100.000'den fazla ürünün kaynak işlemini gerçekleştiren Li Yong tarafından derlenmiştir. Makalenin içeriği, gerçek üretim hattı örneklerine ve parametre doğrulamasına dayanmaktadır.
İçindekiler
- Kaynak basıncı
- Gecikme süresi 1 (başlangıç beklemesi)
- Kaynak süresi
- Basınç tutma (kürleme) süresi
- genlik
- Kaynak modu seçimi (süre/enerji/derinlik)
- iniş hızı
- Makine iniş tamponu
- Tetikleme basıncı
- Gecikme süresi iki (ön basınç gecikmesi)
- İkincil titreşim süresi (kaynak başlığının temizlenmesi için)
- Makine hareketinin ince ayarı
- Makine seviye kalibrasyonu
- Toplam makine stroku
- 14 Parametreli Hızlı Referans Tablosu
- Parametre Ayarlama Karar Ağacı
- Sıkça Sorulan Sorular (SSS)
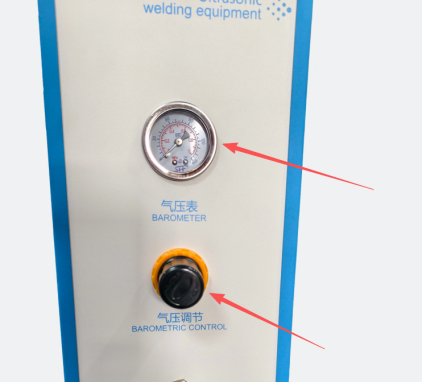
I. Kaynak Basıncı
etki
Kaynak basıncı, plastik yapıştırmada temel bir unsurdur; kaynak başlığı ile ürün arasındaki temasın sıkılığını belirler ve titreşim enerjisinin kaynağa etkili bir şekilde iletilip iletilmeyeceğini doğrudan etkiler.
Etkilemek
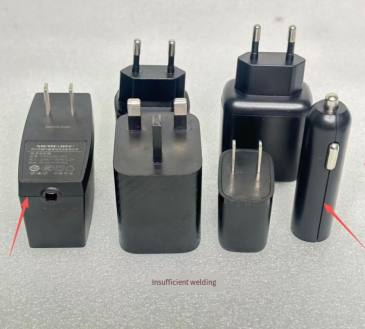
- Yetersiz basınç Üst ve alt parçaların birbirine tam oturmaması, titreşim enerjisinin zayıf iletilmesine ve kaynakların eksik kalmasına, ayrıca kaynak mukavemetinin yetersiz olmasına yol açmaktadır.
- Aşırı basınç Plastik zorla sıkıştırıldığında aşırı kaynaklama, çapaklanma, ürün hasarı ve deformasyonu meydana gelir.
telkin
- Sıradan plastik parçalar için orta basınç tercih edilir; ince cidarlı ve dış mekan parçaları için basınç uygun şekilde azaltılmalıdır; sert malzemeler için ise basınç uygun şekilde artırılabilir.
Hata ayıklama sırası: Ürünün sıkıca oturmasını sağlayan basıncı bulana kadar basıncı düşükten yükseğe doğru kademeli olarak artırın. "Ne kadar sıkı olursa o kadar iyi" mantığıyla hareket etmeyin.
II. Gecikme Süresi 1 (Başlangıç Beklemesi)
etki
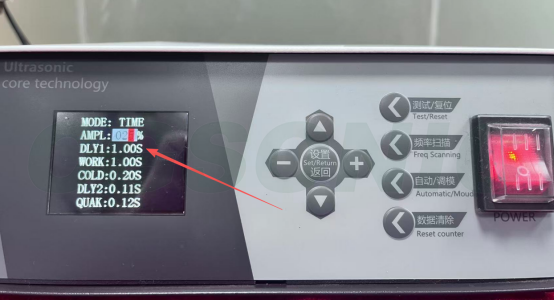
Başlat düğmesine basıldıktan sonra kaynak başlığının aşağı inmeye ve ultrasonik dalgalar üretmeye başlamasına kadar geçen bekleme süresi, operatöre ürünün doğru yerleştirildiğini teyit etmesi için zaman tanır.
Etkilemek
- Çok kısa bir gecikme Ürün doğru şekilde yerleştirilmeden önce çalıştırılırsa, elin ezilmesine veya ürünün kaymasına neden olarak güvenlik tehlikesi oluşturabilir.
- Aşırı gecikmeler Üretim döngüsü süresini kısaltır ve kapasite verimliliğini etkiler.
telkin
- İki düğmeli çalıştırma özelliğine sahip modellerde, kullanım güvenliğini sağlamak amacıyla zamanlayıcı yalnızca her iki el aynı anda basıldığında çalışmaya başlar.
- Standart ürünler için süreyi 0,1-0,5 saniye olarak ayarlayın; manuel yerleştirme ve konumlandırma gerektiren ürünler için süreyi 0,5-1,0 saniyeye uzatın.
III. Kaynak Süresi
etki
Ultrasonik titreşim çıkışının süresi, eriyen plastik miktarını belirler. Kaynak süresi, yeni başlayanların en çok önem verdiği parametredir, ancak aynı zamanda en sık yanlış ayarlanan parametredir.
Etkilemek
- Çok kısa bir süre Yetersiz plastik eritme, eksik kaynak ve kötü lehimleme.
- Çok uzun Aşırı enerji girişi, plastiğin aşırı erimesine, bunun sonucunda yanmaya, aşırı parlamaya ve ürün deformasyonuna yol açar.
telkin
- Küçük ve ince parçaların kaynak süresi genellikle şöyledir: 1-0.4s orta ve büyük parçalar için; 0,4-1,2 saniyedir. ve gerçek kaynak etkisine göre ince ayar yapılabilir.
- Kısa sürelerle başlayın ve kademeli olarak artırın; uzun süreleri doğrudan belirlemeyin. Yanma veya aşırı çapaklanma fark ederseniz, hemen eski haline geri döndürün.
- Yeni bir model veya yeni malzemelerin ilk deneme kaynağı için, 0,2 saniyeden başlayarak her seferinde 0,1 saniye boyunca test yapılması ve görünümün ve mukavemetin kaydedilmesi önerilir.
IV. Basınç tutma (kürleme) süresi
etki
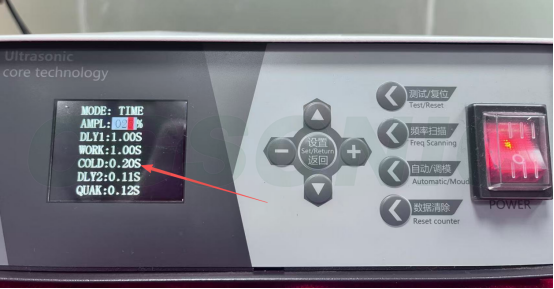
Ultrasonik işlem durduktan sonra, erimiş plastiğin soğuyup katılaşması için ürünü bastırmaya devam edin. Yetersiz bekleme süresi, kaynak çatlamasının ve geri yaylanmanın yaygın bir nedenidir.
Etkilemek
- Bekleme süresi çok kısa Kalıp, plastik soğumadan önce açılırsa, kaynak yerinde geri yaylanma, çatlama ve hizalama sorunları oluşabilir.
- Aşırı basınç tutma süresi Üretim döngüsünü yavaşlatır ve üretim verimliliğini düşürür.
telkin
- Standart ürünler için basınç tutma süre 0,2-0,8 saniyedir. Sızdırmazlık gereksinimleri yüksek olan ürünler için (örneğin su geçirmez muhafazalar) basınç tutma süresi uygun şekilde uzatılmalıdır.
- Malzemenin erime noktası ne kadar yüksek ve kaynak ne kadar kalınsa, basınç tutma süresi de o kadar uzun olmalıdır.
V. Genlik
etki
Kaynak başlığı titreşiminin genliği, birim zamanda ürüne iletilen enerji miktarını belirler. Genlik, kaynak süresi ve basınçla birlikte "enerjinin üç unsurunu" oluşturur.
Etkilemek
- Düşük genlik Yetersiz enerji, zayıf kaynak ve kötü lehim bağlantısı.
- Aşırı genlik Darbenin şiddeti çok fazla; bu durum malzemelerin kolayca yanmasına ve ürünün ince duvarlı kısımlarının çatlamasına neden olabilir.
telkin
- Sert plastikler (PC, ABS) daha yüksek genlik gerektirir ( %60-%80 Yumuşak PP, PE ve dokuma olmayan kumaşlar daha düşük genlik kullanır ( %30-%50 ).
- Öncelikle cihazın orta ayarını (genellikle %50) kullanın ve gerekirse küçük ayarlamalar yaparak yukarı veya aşağı doğru ayarlamalar yapın. Ayarı birden maksimuma getirmeyin.
- Aşırı genlik, kaynak başlığının aşınmasını ve ısı üretimini de hızlandırabilir; bu nedenle uzun süreli kullanımda kaynak başlığının sıcaklığı izlenmelidir.
VI. Kaynak Modunun Seçimi (Süre/Enerji/Derinlik)
etki
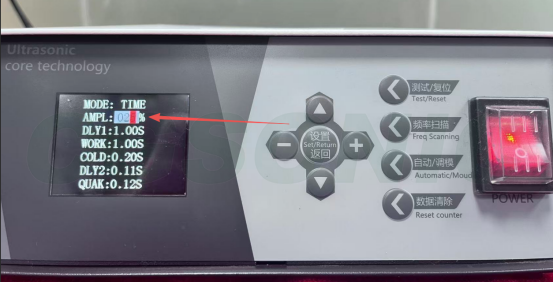
Hassas ultrasonik kaynak makinesi, "çıkış kriterlerine" göre birbirinden ayrılan üç çalışma modu sunar:
- Zaman modu : Belirli aralıklarla (saniye cinsinden kontrol edilen) ultrason sinyali gönderir.
- Enerji Modu : Voltaj dalgalanmalarını dengelemek için gereken toplam enerjiyi (Joule cinsinden kontrol edilir) verir.
- Derinlik modu Kaynak başlığının baskı derinliği (milimetre cinsinden) ile kontrol edilir.
Uygulanabilir Senaryolar
- Zaman modu Ürün boyutlarının istikrarlı olması ve malzeme tutarlılığının iyi olması, en yaygın kullanılan mod olması ve hata ayıklamaya yeni başlayanlar için ilk tercih olması.
- Enerji modu Seri üretimde istikrarlı kalitenin gerekli olduğu ve güç kaynağı voltajının dalgalandığı atölyeler için önerilir.
- Derin mod Ürünlerin toplam yüksekliği ve görünümdeki malzeme taşması miktarı konusunda katı gereksinimleri olan senaryolar (örneğin hassas elektronik ve tıbbi cihazlar).
telkin
Yeni başlayanlar hata ayıklama için öncelikle zaman modunu kullanmalı, daha sonra bu moda alıştıktan sonra enerji veya derinlik moduna geçmelidir; standart modeller yalnızca zaman modunu destekler, üst düzey modeller için lütfen ekipman tedarikçisiyle iletişime geçin.
VII. İniş hızı
etki
Aşağı doğru hareket hızıkorna. Kaynak başlığının ürünle temas ettiği anda oluşan darbe kuvveti, iniş hızı doğrudan etkiler.
Etkilemek
- İniş hızı çok yüksek. Kaynak başlığı ürüne çarpar ve bu çarpma sonucu ürün yer değiştirir, çatlar veya hizası bozulur.
- Azalma hızı çok yavaş Bu durum, tüm üretim döngüsünü uzatır ve kapasiteyi azaltır.
telkin
- Hassas mühendislik ürünü veya kırılgan parçalar için iniş hızı yavaşlatılmalıdır; sıradan yapısal parçalar için ise hız uygun şekilde artırılabilir.
Kaynak işlemine %50 hızda deneme amaçlı başlanması ve ürünün görünümü ve mukavemeti hakkındaki geri bildirimlere göre hızın ayarlanması önerilir.
8. Makine iniş tamponu
etki
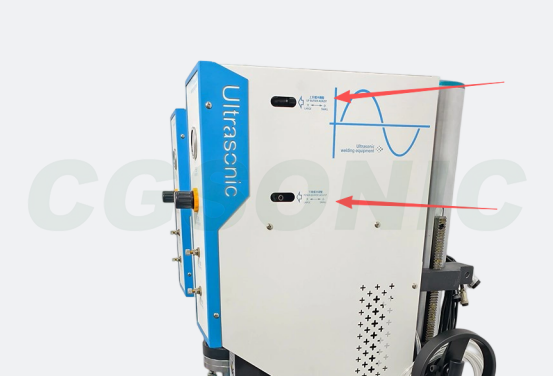
Kaynak başlığı aşağı inerken ve ürüne yaklaşırken silindirin yavaşlama ayarı, silindirin her iki ucundaki tampon ayar valfleri aracılığıyla sağlanır; bu da kaynak başlığının ürünle temas ettiğinde oluşan darbeyi azaltır.
Etkilemek
- Yetersiz yastıklama Kaynak başlığının ürüne yüksek hızda çarpması, ürünün yer değiştirmesine, çatlaklara veya konumlandırma hatalarına neden olur ve dış yüzeyde kolayca girintiler oluşur.
- Aşırı tampon İniş hızı çok yavaş, bu da üretim döngüsünü uzatıyor ve kapasiteyi azaltıyor.
telkin
- Tampon ayarı genellikle silindirin her iki ucundaki tampon ayar valfleri aracılığıyla yapılır; saat yönünde ayarlama tamponlamayı artırırken, saat yönünün tersine ayarlama tamponlamayı azaltır.
- Dış parçalar, hassas parçalar ve kırılgan parçalar için tampon boyutunu artırın; normal yapısal parçalar için ise çevrim süresini iyileştirmek amacıyla tampon boyutunu uygun şekilde azaltın.
- Tamponlama ve iniş hızı birlikte çalışan iki parametredir; bunlardan herhangi birini tek başına ayarlamanın etkisi sınırlıdır.
9. Tetikleyici Basınç
etki
Ultrasonik dalgalar, kaynak başlığı ürünle temas halindeyken ayarlanan basınca ulaştıktan sonra üretilir. Tetikleme basıncı, bir "uygunluk onaylama anahtarı"na eşdeğerdir.
Etkilemek
- Tetik basıncı çok yüksek Ultrasonik uyarım, basınç tam olarak sıkıştırılmadan önce başlatılır; bu da titreşim kaynaklı kaymaya ve kötü lehimlemeye neden olur.
- Tetik basıncı çok düşük. Kaynak işlemi tamamlanmadan önce titreşmeye başlar ve bu da dengesiz bir kaynağa yol açar.
telkin
- Ultrasonik işleme başlamadan önce ürünün tamamen yapışmasını sağlamak için tetikleme basıncı, gerçek kaynak basıncından biraz daha düşük olmalıdır.
- Sadece üst düzey modeller (örneğin o HS serisi ve P3 serisi) basınç tetikleme fonksiyonunu destekler; sıradan modellerde bu seçenek bulunmaz.
10. Gecikme Süresi İki (Ön Yükleme Gecikmesi)
etki
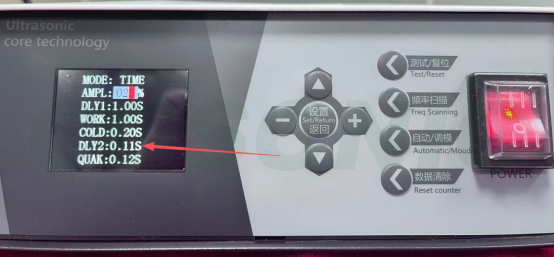
Kaynak başlığının aşağı inip ürünle temas etmesi ve ultrasonik dalga çıkışının başlaması arasındaki gecikme süresi, titreşim başlamadan önce ürünün basınç altında tamamen yapışmasını ve stabilize olmasını sağlar; bu aynı zamanda ön basınç gecikmesi olarak da bilinir.
Etkilemek
- Çok kısa bir gecikme Ürün, tam olarak yapışmadan önce titreşmeye başlar; bu da kaymaya, kötü kaynağa ve dengesiz kaynaklara neden olur.
- Aşırı gecikme Üretim döngüsü uzar ve sürekli baskı ürünün deformasyonuna veya hasar görmesine neden olabilir.
telkin
- Sıradan ürünler için, Süre 0,05-0,2 saniye arasında olmalıdır. Büyük boyutlu veya ön presleme ve yapıştırma gerektiren ürünler için süre uygun şekilde uzatılmalıdır. 2-0,5 saniye .
- Ultrasonik çıkışı etkinleştirmeden önce ürünün doğru şekilde oturduğundan emin olmak için tetik basıncıyla birlikte kullanın.
- Gecikme süresi 1 ile Gecikme süresi 2 karşılaştırması Bunlardan biri, "düğmeye basıldıktan sonra aşağı inmeye başlama" anına kadar geçen bekleme süresidir (operatörü korumak için), diğeri ise "ürünle temas edildikten sonra titreşimin başlaması" anına kadar geçen bekleme süresidir (doğru uyumu sağlamak için).
11. İkinci titreşim süresi (kaynak başlığının temizlenmesi)
etki
Kaynak işlemi tamamlandıktan ve basınç korunduktan sonra, kaynak başlığına yapışan ürün veya cürufu uzaklaştırmak ve kaynak başlığının malzemeye yapışmasını ve bir sonraki döngüyü etkilemesini önlemek için kısa bir süre daha ultrasonik dalgalar üretilir. Bazı modeller bunu "kalıptan çıkarma titreşimi" veya "kaynak başlığı temizleme süresi" olarak adlandırır.
Etkilemek
- Çok kısa bir süre Kaynak cürufunun veya ürünün kaynak başlığına yapışması, bir sonraki kaynak işleminin konumunu ve kaynak kalitesini etkiler.
- Aşırı zaman Enerji israfına yol açar, kaynak başlığı sıcaklığının çok yükselmesine neden olabilir ve kaynak başlığı aşınmasını hızlandırır.
telkin
- PP ve PE gibi kolayca yapışan malzemeler, ikinci bir çalkalama ve damlatma işlemi gerektirir; sert plastiklere ise genellikle yapışmak kolay değildir.
- Normal ayar şöyledir: 05-0.2s Kolay yapışan malzemeler için süreyi uygun şekilde uzatın; yapışmayan ürünler için bu işlevi devre dışı bırakmak üzere süreyi 0 olarak ayarlayın.
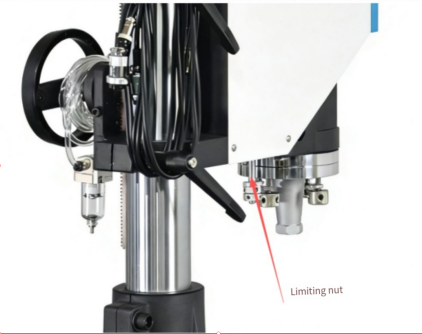
12. Makine strokunun ince ayarı
etki
Kaynak başlığının dikey hareketinin hassas ayarı, kaynak başlığının en alt noktası ile ürün yüzeyi arasındaki temas konumunu ve kaynak derinliğini hassas bir şekilde kontrol etmek için kullanılır. Bu genellikle limit vidaları veya ölçek düğmeleri aracılığıyla sağlanır.
Etkilemek
- Aşırı inme Kaynak başlığı çok fazla aşağıya bastırıldığında, aşırı kaynaklama, çapaklanma ve ürün hasarı ve deformasyonu meydana gelir.
- Yetersiz vuruş Kaynak başlığı doğru temas sağlamaz veya basınç yetersizdir; bu da eksik kaynak ve yetersiz kaynak mukavemetiyle sonuçlanır.
telkin
- Öncelikle, genel vuruş mesafesine kaba bir ayarlama yapın, ardından hassas konumlandırma için ince ayarlamalar kullanın.
- Her ayarlama aşırıya kaçmamalıdır. 1 mm Ayarlama işlemi sırasında test kaynakları yapılmalı ve sonuçlar görünüm ve mukavemet kontrolleri birleştirilerek doğrulanmalıdır.
- Ürün veya kaynak başlığı değiştirildikten sonra, strok ince ayarı yeniden kalibre edilmelidir.
13. Makine Seviyeleme Kalibrasyonu
etki
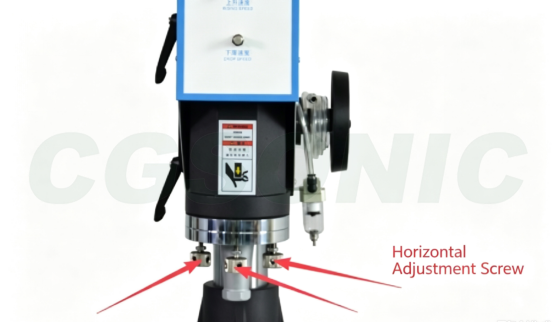
Kaynak başlığının çalışma yüzeyi ile alt kalıp/fikstürün çalışma yüzeyi arasındaki paralelliğin sağlanması, kaynak basıncının kaynak boyunca eşit olarak dağılmasını garanti eder ve bu da tutarlı kaynak kalitesinin sağlanmasının temelini oluşturur.
Etkilemek
- Yatay sapma Kaynak işleminin bir tarafı fazla kaynaklanmışken diğer tarafı yetersiz kaynaklanmış, bu da kaynak mukavemetinde eşitsizliğe ve ürünün kolayca deforme olmasına yol açmıştır.
telkin
- Yatay hizalama genellikle kaynak başlığı montaj braketindeki seviye ayar vidalarının ayarlanmasıyla sağlanır.
- Kaynak başlığı değiştirildikten, alt kalıp değiştirildikten veya makine hareket ettirildikten sonra seviye yeniden kalibre edilmelidir.
- Basınç dağılımı aşağıdaki yöntemle test edilebilir. basınca duyarlı kağıt veya Yatay konumunu doğrulamak için alüminyum folyo kullanıldı.
- Kaynak başlığı veya kalıp değişiminden sonra mutlaka seviye ayarı yapılmalıdır; üretim sırasında seviye düzenli olarak (haftalık veya aylık) kontrol edilmeli ve herhangi bir sapma derhal düzeltilmelidir.
XIV. Toplam Makine Strok
etki
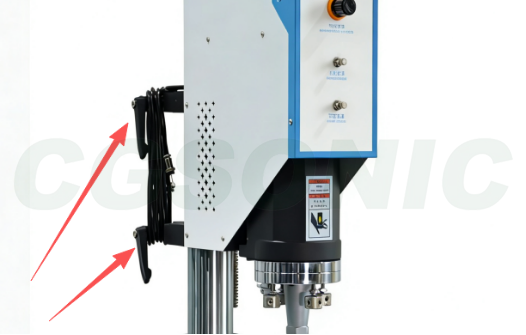
Makine gövdesinin yükselme veya alçalma sırasında toplam hareket aralığını kontrol eder; kaynak başlığı (horn) ile ürün arasındaki başlangıç mesafesini ve maksimum aşağı doğru basıncı ayarlamak ve uyarlanabilecek ürün yükseklik aralığını belirlemek için kullanılır.
Etkilemek
- Aşırı toplam inme Kaynak başlığı çok fazla aşağı iniyor, bu da çevrim süresini artırıyor ve silindirin etkili strok aralığını potansiyel olarak aşıyor.
- Yetersiz toplam vuruş Kaynak başlığı ürüne ulaşamıyor veya kaynak derinliği yetersiz, bu da soğuk kaynakla sonuçlanıyor.
telkin
- Farklı yükseklikteki ürünlere geçiş yaparken, toplam hareket mesafesinin sıfırlanması gerekir.
- Kaynak başlığı, ürün yüksekliğine göre ayarlanmıştır; böylece ürün en yüksek noktadayken kolayca kaldırılıp indirilebilir ve en alçak noktadayken kaynak işlemi tamamlanabilir.
- Öncelikle genel hareket mesafesinde kaba bir ayarlama yapın, ardından hassas konumlandırma için hareket mesafesinde ince ayarlamalar yapın.
14 Parametreli Hızlı Referans Tablosu
| Seri numarası | parametre | Makul aralık | Uyumun etkisi | Azaltmanın etkisi |
| 1 | Kaynak basıncı | Orta (modele bağlı olarak) | Aşırı kaynaklama, basınç hasarı ve deformasyon | Kötü lehimleme, yetersiz mukavemet |
| 2 | Gecikme süresi 1 | 0.1-0.5s | Üretim kapasitesinde düşüş | Aşağı doğru bastırıldığında, ürün yer değiştiriyor. |
| 3 | Kaynak süresi | 0.1-1.2s | Yanmış, dikenli, deforme olmuş | Kötü lehimleme, yetersiz mukavemet |
| 4 | Bekleme süresi | 0,2-0,8 saniye | yavaşla | Kaynak çatlaması ve geri yaylanma |
| 5 | genlik | %30-%80 | Yanan malzeme, ince duvarlarda çatlama | Kötü lehimleme, zayıf birleşme |
| 6 | Kaynak modu | Zaman/Enerji/Derinlik | Senaryoya göre seçim yapın. | |
| 7 | iniş hızı | %30-%70 | Ürün yer değiştirmesi, çatlaklar | yavaşla |
| 8 | Düşen Tampon | Valf konumu 1-3 tur | yavaşla | Darbe, girinti |
| 9 | Tetikleme basıncı | Kaynak basıncından biraz daha düşük | Kayma, soğuk lehim bağlantısı | Erken salınım ve kararsızlık |
| 10 | Gecikme süresi 2 | 0,05-0,5 saniye | Daha yavaş tempo, ezilme yaralanmaları | Kayma, soğuk lehim bağlantısı |
| 11 | İkincil sarsıntı | 0,05-0,2s | Kaynak başlığı sıcaklık artışı ve aşınması | Yapışma, konumlandırma kayması |
| 12 | Seyahat planında küçük değişiklikler yapıldı. | 0,1 mm adım | Aşırı lehimleme, basınç hasarı | Yetersiz temas, kötü lehimleme |
| 13 | Yatay kalibrasyon | Basınca duyarlı kağıt testi | Üniforma giyilmesi zorunludur. | |
| 14 | Toplam Seyahat Programı | Ürün yüksekliğine bağlı olarak | Daha yavaş tempo, aşırı yolculuk | Kaynak yapılamadı, kaynak kalitesi düşük. |
Parametre Ayarlama Karar Ağacı
Kaynak işleminde anormalliklerle karşılaşıldığında, aşağıdaki sırayla kontrol etmek sorunların %90'ını çözebilir:
① Hammadde kurutma (ABS/PC 80-100°C, 2-4 saat) → ② Ürün uyum boşluğu ve konumlandırma → ③ Kaynak başlığı/alt kalıp durumu (aşınma, rezonans, seviye) → ④ Üç ana parametre: basınç, süre ve genlik → ⑤ Basınç tutma, tamponlama ve strok gibi ikincil parametreler
Öncelikle, üç ana problem kategorisini eleyelim: malzemeler, konumlandırma ve kalıplar Parametreleri ayarlamadan önce bu adımları izleyin. Bu sırayı tersine çevirmek yanlış yönde zaman kaybına yol açacaktır.
Genel hata ayıklama adımları
- Öncelikle, kaynak başlığının ve alt kalıp fikstürünün yerine takıldığından ve ürün konumlandırmasının doğru olduğundan emin olun.
- Başlangıçta basınç ve genliği orta değerlere ayarlayın ve kaynak süresini kademeli olarak artırın.
- Öncelikle görünümünü kontrol edin: yanık, çapak veya ezik olup olmadığını inceleyin; ardından kaynak mukavemetini kontrol etmek için kırılma testi yapın.
- Yetersiz güç: Zamanı veya genliği biraz artırmaya öncelik verin ve parametreleri bir anda çok fazla ayarlamaktan kaçının.
- Kaynak malzemesi yanmışsa: süreyi, genliği veya basıncı azaltın.
- Parametreler doğru şekilde ayarlandıktan sonra, ürün değiştirirken ileride kullanmak üzere formülü kaydedin.
Sık yapılan hata ayıklama işlemleri
- Zamanı ve genliği anında maksimuma ayarlayarak ürüne doğrudan zarar verdiler.
- Kaynak işleminin kırılma testi yapılmadan sadece görünümünün kontrol edilmesi, çok sayıda kötü kaynaklanmış bölgeye yol açar.
- Sadece zamanı ayarlamak, basınç, genlik ve basınç tutma koordinasyonunu göz ardı etmek.
- Gelen malzemeler değiştirildi, ancak eski parametreler kullanıldı ve bu da parti hatalarına yol açtı.
- Formülü kaydetmezseniz, ürün değiştirdiğiniz her seferinde sıfırdan başlamanız gerekir ki bu verimsiz ve hataya açık bir durumdur.
Sıkça Sorulan Sorular (SSS)
S: Ultrasonik kaynak parametrelerini ayarlarken hangi parametreden başlamalıyım?
A: "Önce konumlandırma, sonra parametreler" prensibini izlemenizi öneririz. Öncelikle kaynak başlığının ve alt kalıbın yerine takıldığından ve ürünün doğru konumlandırıldığından emin olun. Ardından, basıncı ve genliği orta seviyelere ayarlayın ve kaynak süresini kademeli olarak artırın. İlk önce görünümü kontrol edin (yanık, çapak veya basınç izi olmamalı), ardından mukavemeti kontrol etmek için kırılma testi yapın. Süreyi ve genliği bir anda maksimuma ayarlamak, yeni başlayanlar için yaygın bir hatadır ve ürüne doğrudan zarar verir.
S: Uygun kaynak süresi ayarı nedir?
A: Mutlak bir değer yok; ürünün duvar kalınlığına, malzemesine ve kaynak alanına bağlıdır. Küçük, ince parçalar için genellikle 0,1-0,4 saniye; orta ve büyük parçalar için 0,4-1,2 saniyedir. Ayarlama prensibi, kısa bir süreyle başlayıp kademeli olarak artırmaktır. Yanma veya aşırı çapak oluşursa, hemen eski haline geri döndürün. Yeni başlayanların en sık yaptığı hata, süreyi bir anda 1,5 saniyenin üzerine ayarlamaktır ki bu da malzemenin yanmasına neden olur.
S: Genlik yüzdesini nasıl ayarlayabilirim?
A: Sert plastikler (PC, ABS) daha yüksek genlik ( %60-%80) gerektirirken, yumuşak plastikler (PP, PE, dokuma olmayan kumaşlar) daha düşük genlik (%30-%50) kullanmalıdır. Cihazın orta ayarıyla (genellikle %50) başlamanız ve sorunlar ortaya çıkarsa yukarı veya aşağı doğru ince ayar yapmanız önerilir. Hemen maksimum genlikte başlamayın. Aşırı genlik, ince duvarlı parçalarda çatlaklara neden olur ve kaynak başlığının aşınmasını hızlandırır.
S: Zaman Modu, Enerji Modu ve Derinlik Modu arasında nasıl seçim yapabilirim?
A: Zaman modu, sabit bir süre boyunca ultrason üretir; boyutları sabit ve malzeme kıvamı iyi olan ürünler için uygundur; en yaygın kullanılan moddur. Enerji modu, güç kaynağı voltajındaki dalgalanmaları dengeleyebilen ve istikrarlı kalite gereksinimlerine sahip seri üretim için uygun olan toplam enerji üretir. Derinlik modu, kaynak başlığının derinliğini kontrol eder; ürünün toplam yüksekliği ve malzeme taşması konusunda katı gereksinimleri olan senaryolar için uygundur. Yeni başlayanlar, hata ayıklama için zaman moduyla başlamalı, seri üretim istikrarı için ise enerji veya derinlik moduna öncelik vermelidir.
S: Tetikleme basıncı, birinci gecikme süresi ve ikinci gecikme süresi arasındaki farklar nelerdir?
A: Bu üç parametre kaynak başlatma sırasını kontrol eder. Birinci gecikme süresi, düğmeye basıldıktan kaynak başlığının aşağı inmesine kadar geçen bekleme süresidir (0,1-0,5 s), bu da operatörün ürünün stabil olduğunu teyit etmesine olanak tanır. İkinci gecikme süresi Kaynak başlığının ürüne baskı yapmasından ultrasonik çıkışın başlamasına kadar geçen ön basınç gecikmesi (0,05-0,5 s), ürünün tamamen yapışmasını sağlar. tetikleme basıncı Ultrasonik başlatma, kaynak başlığı ayarlanan basınca temas ettikten sonra gerçekleşir (sadece üst düzey modellerde mevcuttur) ve titreşim başlamadan önce yapışmayı sağlar. Bu üç parametrenin birlikte kullanılması, ele baskı yapma, kayma ve eksik kaynak gibi anormallikleri önleyebilir.
S: İkinci titreşim süresinin (kaynak başlığı temizleme süresi) amacı nedir?
A: Kaynak işleminden sonra, kaynak başlığına yapışan ürün kalıntılarını veya erimiş malzemeyi uzaklaştırmak ve bir sonraki döngüde konumlandırmayı etkilemesini önlemek için kısa bir süre sonra tekrar ultrasonik dalgalar üretilir. Bu ayar, kolay yapışan PP ve PE malzemeler için zorunludur; genellikle kolay yapışmayan sert plastikler (ABS, PC) için 0 ayarı kabul edilebilir. Tipik olarak 0,05-0,2 saniyelik bir ayar kullanılır; aşırı uzun ayarlar kaynak başlığı aşınmasını ve sıcaklık artışını hızlandıracaktır.
S: Parametreleri ayarladıktan sonra tarifi kaydetmeli miyim?
- A: Ayarları kaydetmek çok önemlidir. Her ürün için parametreler ayarlandıktan sonra, ekipmanda adlandırılmış bir formül olarak (örneğin, "ABS-kabuk-A1-formülü") kaydedilmesi önerilir. Bu, ürün değiştirildiğinde doğrudan kullanım sağlar ve her seferinde yeniden ayarlama ihtiyacını ortadan kaldırır. Enjeksiyon kalıplama malzemelerinin partisi değiştiğinde, parametrelerin yeniden doğrulanması gerekir; eski formül doğrudan uygulanamaz.